
Filettature elicoidali tonde e fresatura vorticosa per componenti di perforazione della roccia
Le connessioni filettate sono essenziali nei sistemi di perforazione della roccia. Collegano aste di perforazione, adattatori per aste, giunti, punte e altre parti della batteria di perforazione. Nelle impegnative applicazioni minerarie e di costruzione, queste connessioni devono trasmettere energia d'impatto e coppie elevate, resistendo al contempo a fatica, usura, vibrazioni e ripetuti cicli di avvitamento e svitamento.
Molte filettature convenzionali utilizzano fianchi rettilinei o profili angolari. Tuttavia, alcuni componenti per perforazione e estrazione mineraria ad alte prestazioni utilizzano filettature elicoidali rotonde, talvolta chiamate filettature ondulate perché la loro sezione trasversale assiale è costituita da archi lisci e collegati tra loro. Queste filettature possono fornire un profilo di connessione robusto con una buona resistenza agli urti e un'efficiente trasmissione della coppia.
Realizzare una filettatura elicoidale circolare con precisione può essere difficile, soprattutto su componenti lunghi e sottili. La tornitura tradizionale può risultare lenta e difficile da controllare. La fresatura a vortice offre un metodo di produzione alternativo in grado di migliorare la produttività e garantire una geometria della filettatura costante.
Che cos'è una filettatura elicoidale rotonda?
Una superficie elicoidale circolare viene creata spostando un profilo generatore circolare lungo un percorso elicoidale cilindrico. Il centro del cerchio generatore segue l'elica, mentre il profilo circolare rimane orientato rispetto all'asse della filettatura.
Il risultato è una filettatura dal profilo liscio e arrotondato. Invece di angoli vivi, la cresta e la base sono collegate da superfici curve. Questa geometria è il motivo per cui il profilo può essere descritto come una filettatura a forma di onda.
Le filettature elicoidali rotonde sono utilizzate in diverse applicazioni gravose, tra cui:
Aste di perforazione filettate e raccordi in acciaio per perforazione
Adattatore per gambo e interfacce di accoppiamento
Macchinari pesanti per la perforazione di rocce
Utensili per trivellazione
Pompe a vite e apparecchiature di trasporto
Componenti meccanici filettati di grandi dimensioni che richiedono un'elevata capacità di carico.
La geometria esatta della filettatura deve essere progettata in base alle condizioni di esercizio previste. Diametro, passo, profondità della filettatura, raggio di cresta, raggio di base, materiale, trattamento termico e tolleranza di connessione influenzano tutti le prestazioni finali.
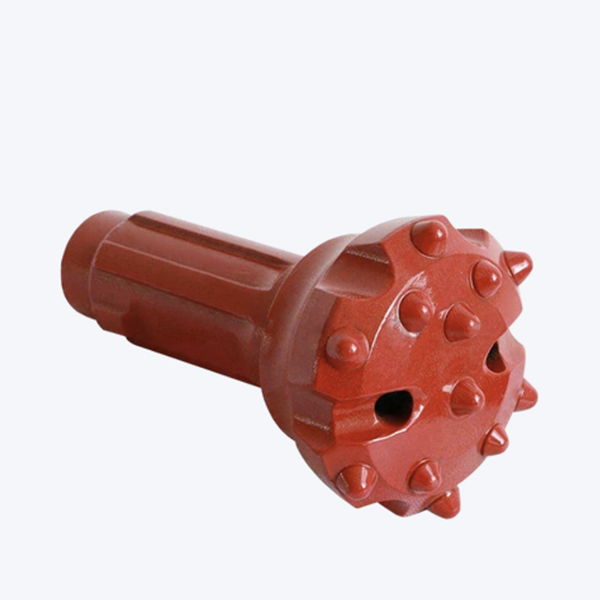
Vantaggi dei profili filettati rotondi
I profili di filettatura tondi possono offrire vantaggi significativi nelle applicazioni di foratura soggette a forti impatti.
Innanzitutto, la geometria liscia contribuisce a ridurre la concentrazione di stress localizzato. Gli angoli acuti possono diventare punti di innesco per la fatica, soprattutto in caso di impatti e rotazioni ripetuti. Una base e una cresta arrotondate consentono di distribuire il carico in modo più graduale lungo il collegamento.
In secondo luogo, queste filettature possono fornire una buona rigidità di connessione. Quando il profilo della filettatura e i componenti di accoppiamento sono realizzati con precisione, la connessione può trasmettere una coppia considerevole mantenendo un innesto stabile.
In terzo luogo, le filettature tonde possono offrire una forte resistenza alla fatica da impatto. Gli utensili per la perforazione della roccia sono soggetti a cicli di stress ripetuti, non a un singolo carico statico. Un sistema di filettatura deve resistere agli effetti combinati di impatto, vibrazione, torsione, flessione e contaminazione abrasiva.
Infine, l'articolo di riferimento osserva che le filettature elicoidali rotonde possono essere smontate rapidamente in applicazioni idonee. Le prestazioni pratiche sul campo dipendono dalla pulizia della filettatura, dalla lubrificazione, dalle condizioni di usura, dal design della filettatura e dalle corrette procedure di accoppiamento.
Sfide di produzione
Sebbene le filettature tonde offrano utili caratteristiche prestazionali, non sono facili da lavorare. Il loro passo ampio, la profondità ridotta e l'elevato rapporto lunghezza/diametro possono creare difficoltà di produzione.
Le barre filettate lunghe presentano spesso una rigidità limitata. Durante la lavorazione, le forze di taglio possono generare flessioni e vibrazioni. Se il pezzo si muove eccessivamente, il profilo della filettatura può diventare impreciso, la finitura superficiale può deteriorarsi e l'usura dell'utensile può aumentare.
I metodi di produzione tradizionali possono includere la tornitura o la lavorazione con dima. Questi metodi possono funzionare per piccoli lotti, ma possono presentare diversi svantaggi:
Bassa efficienza di lavorazione
Affilatura complessa di utensili di formatura
Elevato carico di lavoro per gli operatori
Produzione di modelli complessi
Scarsa uniformità nel profilo della filettatura
Costi di attrezzatura e allestimento più elevati
Per la produzione di grandi volumi o di componenti filettati lunghi, i produttori spesso necessitano di un metodo che migliori sia la produttività che la ripetibilità.
La macinazione a vortice come alternativa
La fresatura a vortice è un metodo di lavorazione in cui una testa di taglio rotante lavora un pezzo che ruota e avanza assialmente. Il movimento relativo tra la fresa e il pezzo crea il profilo della filettatura.
Per le filettature elicoidali tonde, si può utilizzare un sistema di tornitura a vortice con taglio interno. Il pezzo viene bloccato in un tornio o in una macchina adatta, mentre una testa di tornitura dedicata sostituisce il carrello portautensili convenzionale o viene montata nella posizione desiderata. La rotazione del pezzo e l'avanzamento assiale sono sincronizzati in modo che una rotazione del pezzo corrisponda al passo della filettatura richiesto.
La testa di taglio ruota a una velocità molto più elevata rispetto al pezzo in lavorazione. Ciò consente a un utensile di taglio relativamente semplice di realizzare il profilo arrotondato della filettatura man mano che il pezzo avanza.
Rispetto alla tornitura di forma, la fresatura vorticosa può offrire diversi vantaggi:
Maggiore efficienza di lavorazione
Affilatura e sostituzione delle lame più semplici
Riduzione dello sforzo dell'operatore
Migliore controllo del profilo della filettatura
Finitura superficiale migliorata
Adattabilità a macchine utensili generiche modificate
L'articolo di riferimento riporta che la fresatura a vortice può migliorare l'efficienza di diverse volte rispetto ai metodi di tornitura tradizionali. Il miglioramento effettivo dipende dalla rigidità della macchina, dalle dimensioni del pezzo, dal materiale dell'utensile, dai parametri di taglio, dai tempi di impostazione e dal volume di produzione.
Impostazione e allineamento della macchina
Una corretta impostazione è essenziale. La testa rotante deve essere posizionata con precisione rispetto all'asse centrale del pezzo. Il diametro di taglio e l'offset devono corrispondere alla geometria della filettatura richiesta.
Anche la trasmissione della macchina deve essere scelta con cura. Il rapporto tra la rotazione del mandrino e il movimento del carrello determina il passo della filettatura. Se la sincronizzazione non è corretta, la filettatura risultante non soddisferà i requisiti di progetto.
Per barre lunghe e sottili, potrebbero essere necessari supporti stabili per ridurre la flessione e le vibrazioni. Supporti anteriori, supporti posteriori o sistemi di supporto combinati possono migliorare la rigidità durante la lavorazione. I moderni sistemi di supporto magnetici o specializzati possono ridurre ulteriormente le vibrazioni, ove opportuno.
L'articolo osserva che le filettature a passo lungo spesso richiedono una bassa velocità di rotazione del pezzo. Viene presentato un intervallo di velocità compreso tra circa 0,5 e 5 giri al minuto come riferimento di processo. In alcuni casi, potrebbe essere necessario un meccanismo di riduzione della velocità nel sistema di azionamento principale. Questi valori devono essere validati per la macchina, l'utensile, il materiale e il design della filettatura specifici.
Parametri di taglio e utensili
Le prestazioni della fresatura a vortice dipendono dalla giusta combinazione di velocità di taglio, velocità dell'utensile, avanzamento per dente, profondità di taglio e velocità del pezzo.
Per molte filettature elicoidali rotonde, l'intera profondità della filettatura può essere lavorata in un'unica passata. Se la profondità della filettatura è elevata, come ad esempio superiore a 8 mm nell'esempio di riferimento, potrebbero essere necessarie più passate. La lavorazione a più passate richiede un preciso allineamento di fase. L'utensile di taglio deve rientrare nel profilo ondulato precedentemente formato nella posizione corretta. Se la fase non è corretta, la seconda passata può danneggiare la forma della filettatura.
Il materiale dell'utensile deve essere scelto in base al materiale del pezzo, alla durezza, alla velocità di taglio e alla finitura richiesta. La fonte cita i gradi di carburo YT15 e YC8 come esempi storici. La scelta dell'utensile attuale deve seguire le raccomandazioni del fornitore e essere verificata tramite prove controllate.
Raffreddamento, controllo del chip e sicurezza
La fresatura a vortice può generare temperature di taglio elevate a causa della rapida rotazione dell'utensile. In alcuni ambienti di produzione si può utilizzare l'aria compressa o il taglio a secco, ma il raffreddamento a nebulizzazione, se applicato correttamente, può ridurre la temperatura di taglio e la distorsione termica del pezzo.
La riduzione del calore può prolungare la durata degli utensili da taglio, proteggere la qualità della superficie e garantire la precisione dimensionale. La strategia di raffreddamento deve essere adeguata al materiale, all'utensile da taglio, alla struttura della macchina e alle normative di sicurezza locali.
Anche il controllo dei trucioli è importante. La profondità di taglio e la sezione trasversale dei trucioli cambiano continuamente durante la lavorazione di filettature tonde, pertanto i trucioli possono rompersi in modo imprevedibile ed essere proiettati fuori dalla zona di taglio. È quindi necessario utilizzare una protezione o una schermatura. Gli operatori devono attenersi alle procedure di sicurezza della macchina, indossare i dispositivi di protezione individuale appropriati e tenersi a distanza dalle parti rotanti.
Conclusione
Le filettature elicoidali rotonde offrono una soluzione di connessione ideale per attrezzature di perforazione e estrazione mineraria impegnative. La loro geometria curva e liscia, se correttamente progettate e realizzate, garantisce un'elevata trasmissione della coppia, una buona rigidità della connessione e resistenza alla fatica da impatto.
La fresatura a vortice offre un metodo efficiente per la lavorazione di profili di filettatura complessi. Grazie a una configurazione precisa, un supporto stabile del pezzo, un'avanzamento sincronizzato, parametri di taglio adeguati e un raffreddamento appropriato, i produttori possono migliorare la produttività mantenendo al contempo la precisione del profilo e la qualità della superficie.
Per i produttori di aste di perforazione e macchinari pesanti, la qualità della filettatura non è un dettaglio di poco conto. È un fattore fondamentale per un trasferimento di energia affidabile, la durata dell'utensile, la produttività dell'operatore e il costo totale della perforazione.



