
Analisi dei guasti degli utensili di perforazione e migliori pratiche per una maggiore durata.
Gli utensili per la perforazione della roccia operano in uno degli ambienti meccanici più difficili nei settori minerario, delle gallerie, delle cave e delle costruzioni. Punte, aste di perforazione, adattatori per gambo e giunti devono trasferire ripetutamente l'energia d'impatto mentre ruotano sotto carico e operano in presenza di roccia abrasiva, polvere, acqua e vibrazioni.
Poiché questi utensili sono componenti di consumo, l'usura è inevitabile. Tuttavia, il guasto prematuro è diverso dalla normale usura. La perdita del bottone in carburo, la rottura del corpo della punta, il danneggiamento della filettatura, la frattura dell'asta e le prime cricche da fatica possono interrompere la foratura molto prima che l'utensile raggiunga la sua vita utile prevista.
Una strategia efficace per gli utensili di perforazione dovrebbe concentrarsi su due obiettivi: identificare la vera causa del guasto e migliorare l'intero sistema di perforazione. La durata di un utensile dipende da progettazione, qualità del materiale, processo di produzione, selezione dell'utensile, parametri operativi, manutenzione e prassi dell'operatore.
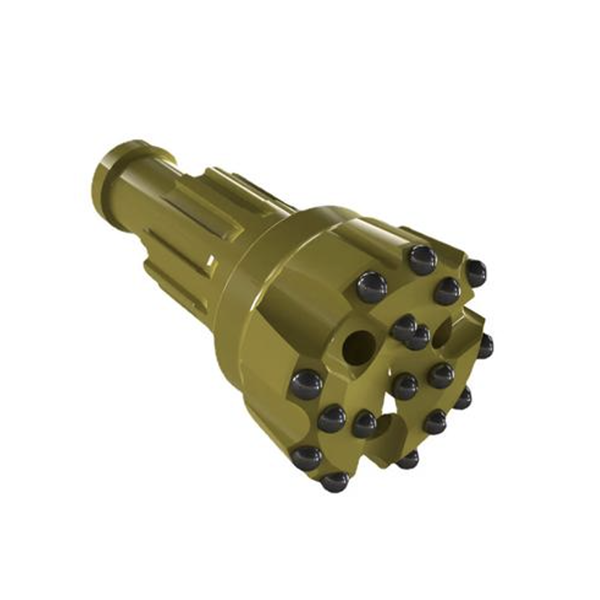
Modalità comuni di guasto delle punte da trapano
I guasti alle punte da trapano vengono spesso suddivisi in usura normale e danni anomali. L'usura normale si verifica gradualmente con il contatto della punta con la roccia e i detriti di perforazione. I danni anomali includono la rottura degli inserti in carburo, la perdita dei perni, la frattura del corpo della punta, la rottura delle lame e il danneggiamento delle connessioni.
Nel caso di punte a lama, le sottili alette di taglio possono usurarsi rapidamente e perdere stabilità geometrica. Con l'aumentare dell'usura radiale, il foro può diventare ovalizzato, la resistenza alla rotazione può variare e l'efficienza di taglio può diminuire. Se il corpo in acciaio non fornisce un supporto sufficiente per gli inserti in metallo duro, può verificarsi anche la perdita degli inserti stessi.
I componenti dei pulsanti presentano diverse tipologie di guasto. Esempi comuni includono la perdita del bordo del pulsante, la rottura del bordo, la fessurazione del corpo, la perdita della testa e la frattura in corrispondenza delle aree soggette a forti sollecitazioni. I pulsanti sul bordo sono particolarmente vulnerabili perché spesso sono soggetti a carichi non uniformi e a elevate sollecitazioni laterali.
Con il ripetersi degli impatti, il materiale attorno al foro del bottone può deformarsi plasticamente. Il foro può gradualmente allargarsi o svasarsi, riducendo la forza di tenuta del bottone in carburo. Se l'accoppiamento forzato tra bottone e foro è troppo piccolo, la durezza del corpo della punta è troppo bassa o il processo di installazione del bottone non è uniforme, la tenuta del bottone può diminuire e, in definitiva, causarne la perdita.
Anche la brasatura, la qualità della lega di brasatura, la preparazione della superficie, il controllo del riscaldamento e il metodo operativo possono influenzare la ritenzione del carburo. La tenuta di un inserto in carburo non dipende da un singolo fattore, ma dall'interazione tra la geometria dell'inserto, il design dell'alloggiamento, il supporto del corpo in acciaio, il metodo di giunzione e le condizioni di foratura.
Frattura e affaticamento del corpo della punta
La frattura del corpo della punta è spesso un problema di fatica. Impatti e rotazioni ripetuti producono stress ciclico, soprattutto in prossimità di cambiamenti di geometria. Le aree tipicamente ad alto rischio includono la transizione tra l'estremità del gambo e la base, il fondo delle asole e le zone con angoli acuti o bruschi cambi di sezione.
Le cricche da fatica di solito iniziano in un punto debole. Questo può essere un segno di lavorazione, un angolo interno vivo, una variazione locale del trattamento termico, una vaiolatura da corrosione, un'inclusione di materiale o un danno da impatto dovuto a una manipolazione errata. Una volta che si forma una cricca, i cicli di foratura ripetuti possono causarne la crescita fino alla frattura del corpo della punta.
Una buona progettazione della punta riduce la concentrazione di stress. Transizioni fluide, spessore delle pareti adeguato, raggi di raccordo appropriati e posizionamento bilanciato del bottone contribuiscono a distribuire la forza in modo più uniforme. La produzione deve inoltre evitare difetti superficiali, trattamenti termici impropri e protezione insufficiente dalla corrosione.
Anche le operazioni sul campo sono altrettanto importanti. La foratura eccentrica, lo scarso contatto tra gambo e punta, la forza di avanzamento eccessiva e l'uso di martelli per colpire gli utensili possono causare danni che accelerano la rottura per fatica.
Modalità di rottura delle aste di perforazione
Un'asta di perforazione è soggetta a sollecitazioni combinate di impatto, flessione, torsione e corrosione. Pertanto, deve garantire elevata resistenza alla fatica, tenacità all'impatto, resistenza all'usura e resistenza alla propagazione delle cricche.
La causa più comune di rottura delle aste di perforazione è la frattura. Le fratture da fatica si sviluppano in seguito a cicli ripetuti e spesso iniziano in corrispondenza di un difetto locale. I potenziali punti di innesco includono inclusioni non metalliche, porosità, macchie bianche, danni superficiali, decarburazione, vaiolatura da corrosione, usura della filettatura e trattamento termico inadeguato.
Una frattura fragile può verificarsi più improvvisamente. Può apparire come una superficie di frattura cristallina brillante con scarsi segni di precedente propagazione della fatica. La rottura fragile è spesso associata a un grave difetto locale, eccessiva durezza, tensioni residue sfavorevoli, bruschi cambiamenti di sezione, difetti di forgiatura o condizioni di trattamento termico inadeguate.
L'usura delle filettature è un altro problema importante. Filettature allentate o danneggiate riducono il trasferimento di energia e creano movimento nel punto di connessione. Ciò può aumentare il carico d'impatto, favorire la formazione di cricche da fatica e rendere difficili le operazioni di aggancio e sgancio. Ispezioni regolari delle filettature e una corretta lubrificazione sono essenziali.
La rottura dell'estremità del gambo può anche derivare da una durezza non corretta. Un'estremità del gambo troppo morbida può deformarsi o incurvarsi. Una sezione troppo dura può incrinarsi o rompersi sotto l'impatto. Il profilo del trattamento termico deve essere progettato per lo specifico sistema di perforazione e il carico operativo.
Migliorare la durata degli utensili grazie a una progettazione migliore.
Una maggiore durata degli utensili inizia con una corretta progettazione strutturale. Per le punte a bottone, le dimensioni, la forma, l'altezza di sporgenza e il posizionamento dei bottoni in carburo devono essere adatti alle condizioni della roccia e all'applicazione di perforazione. I bottoni laterali necessitano di un supporto adeguato perché sono soggetti a carichi laterali ed eccentrici severi.
Ridurre l'eccessiva inclinazione del pulsante sul bordo può migliorare la distribuzione del carico e la resistenza agli urti. Un corretto accoppiamento a interferenza, un'adeguata qualità dell'asola e un supporto più robusto del corpo della punta possono migliorare la ritenzione del pulsante.
La progettazione del sistema di lavaggio è altrettanto importante. Un lavaggio efficace rimuove i trucioli dal fondo del foro e riduce la necessità di riaffilatura. Un buon sistema di lavaggio contribuisce a ridurre il consumo energetico, la temperatura della punta e a rallentare l'usura abrasiva. Quando i trucioli non vengono rimossi in modo efficiente, la punta deve frantumare ripetutamente il materiale già rotto, aumentando l'usura sia del corpo in acciaio che degli inserti in metallo duro.
Anche la progettazione delle aste di perforazione deve garantire una lunga durata. Filettature precise, una geometria adeguata, un indurimento superficiale controllato e una buona rettilineità contribuiscono a ridurre i danni alle connessioni e il rischio di fatica. La laminazione o altri metodi di formatura controllata possono migliorare le condizioni superficiali in aree selezionate, ma il processo finale deve essere validato per il prodotto specifico.
Qualità dei materiali e della produzione
La scelta del materiale deve bilanciare tenacità, resistenza all'usura, resistenza alla fatica, resistenza alla corrosione e capacità di trattenere i carburi. L'acciaio per la punta e l'acciaio del corpo della punta devono essere selezionati in base al trattamento termico previsto e alle condizioni di perforazione della roccia.
L'articolo di riferimento elenca diverse qualità di acciaio storiche e relativi parametri prestazionali. Tali dati non devono essere considerati specifiche universali. La scelta del materiale moderno dovrebbe basarsi su dati ingegneristici qualificati, capacità del fornitore, geometria dell'utensile richiesta, condizioni di foratura e norme applicabili.
La qualità della produzione è altrettanto importante. Il trattamento termico deve essere controllato per evitare un'eccessiva decarburazione, una durezza non uniforme, cricche da tempra o tensioni residue indesiderate. Per le punte brasate, l'apparecchiatura di riscaldamento deve consentire un controllo costante della temperatura e ridurre al minimo l'ossidazione. Il corpo in acciaio e le superfici dell'inserto in carburo devono essere puliti prima dell'unione.
Per le punte a bottone, l'inserimento a caldo può offrire una ritenzione stabile del bottone in molte applicazioni di medio e grande diametro, a condizione che il processo sia controllato correttamente. Anche l'inserimento a freddo può essere efficace, ma richiede una lavorazione precisa del foro, una buona finitura superficiale, un'interferenza adeguata e un controllo affidabile dell'installazione.
Procedure di perforazione corrette
Anche uno strumento ben progettato può guastarsi prematuramente se utilizzato in modo errato. Gli operatori devono attenersi ad alcune pratiche di base:
Iniziate la foratura con un avanzamento controllato e lasciate che la punta si assesti prima di applicare la massima potenza di foratura.
Mantenere l'asta di perforazione, il giunto e l'adattatore del gambo allineati e completamente innestati.
Mantenere un lavaggio adeguato per rimuovere i detriti e raffreddare la punta.
Evitare la foratura a secco quando l'utensile e l'applicazione richiedono il lavaggio.
Controlla regolarmente gli utensili per verificare la presenza di usura, crepe, bottoni allentati, filettature danneggiate e corrosione.
Riaffilare gli utensili in carburo usurati prima che si verifichino danni gravi.
Non rimuovere le punte colpendole con un martello; utilizzare strumenti di rimozione adeguati.
Quando un utensile si blocca, evitare urti eccessivi. Utilizzare un lavaggio controllato e movimenti di avanzamento e retrazione precisi, in conformità con le procedure operative di sicurezza del produttore dell'impianto.
Sostituire i componenti usurati o danneggiati della batteria di perforazione prima che danneggino altre parti del sistema.
Conclusione
Il cedimento degli utensili di perforazione nella roccia è solitamente il risultato di fattori interagenti piuttosto che di un singolo difetto. La fessurazione del corpo della punta, la perdita di carburo, la frattura dell'asta di perforazione e l'usura della filettatura possono essere influenzate da progettazione, materiale, trattamento termico, qualità di fabbricazione, condizioni di perforazione e modalità operative.
La strada più affidabile per una maggiore durata utile è un approccio sistemico: selezionare l'utensile corretto per la roccia e l'impianto di perforazione, utilizzare processi di produzione controllati, mantenere parametri di perforazione adeguati, ispezionare regolarmente i componenti e formare gli operatori per evitare pratiche dannose. Ciò migliora la uniformità di penetrazione, riduce i tempi di inattività e diminuisce il costo totale di perforazione per metro.



