
Perché il corpo del pulsante è più importante di quanto pensino la maggior parte degli acquirenti
La qualità di una punta a bottone viene spesso giudicata in base a ciò che tutti notano per prima cosa: i bottoni in carburo.
Ha senso. I pulsanti sono i punti di taglio. Colpiscono la roccia, ne frantumano la superficie e subiscono l'usura più evidente. Ma il carburo è affidabile solo quanto il corpo in acciaio che lo sostiene.
Quando una punta a bottone filettata si rompe prematuramente, la causa non è sempre da attribuire alla qualità del carburo o ai parametri di foratura. Il problema potrebbe iniziare molto prima, nel modo in cui il corpo della punta è stato realizzato.
Il corpo della punta a bottone deve trattenere saldamente gli inserti in carburo, trasmettere l'energia d'impatto attraverso la batteria di perforazione, resistere alla rotazione e all'abrasione, e sopportare cicli di stress ripetuti nella roccia dura. La sua resistenza, tenacità, precisione dimensionale e struttura interna influenzano la durata della punta.
Ecco perché il metodo di produzione è importante.
Il corpo è la base strutturale di un bottone
Il corpo di una punta da trapano per roccia opera in un ambiente estremamente gravoso. Ogni impulso d'impatto si propaga attraverso l'adattatore del gambo e l'asta di perforazione prima di raggiungere la punta. Il corpo deve trasferire tale energia ai pulsanti in metallo duro senza incrinarsi, deformarsi o allentare le sedi dei pulsanti.
Allo stesso tempo, la punta ruota sotto carico. I detriti e l'acqua di lavaggio si muovono attraverso la superficie di appoggio e i canali di lavaggio. Il collegamento filettato viene ripetutamente serrato, allentato ed esposto a vibrazioni.
Una buona parte del corpo deve trovare un equilibrio tra esigenze contrastanti:
Elevata resistenza alla deformazione
Resistenza agli urti ripetuti
Resistenza all'usura intorno alle filettature e alle caratteristiche di lavaggio
Geometria precisa dell'asola
Dimensioni stabili per un accoppiamento affidabile con la batteria di perforazione.
Proprietà dei materiali costanti da lotto a lotto
Nessuna singola proprietà è sufficiente. Un corpo molto duro ma fragile può incrinarsi sotto l'impatto. Un corpo tenace ma troppo morbido può usurarsi rapidamente o perdere il supporto attorno ai pulsanti in carburo. Il processo di produzione contribuisce a determinare se tale equilibrio viene raggiunto.
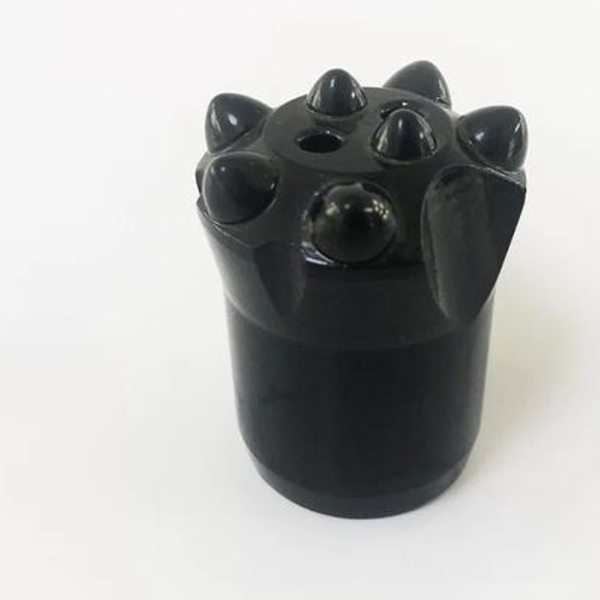
Quattro modi comuni per realizzare il corpo di un bottone
I produttori possono utilizzare la lavorazione meccanica, l'estrusione a freddo, l'estrusione a caldo o la forgiatura a caldo per formare il corpo di una punta a bottone. Ogni metodo presenta vantaggi e svantaggi.
La lavorazione meccanica è semplice. Un corpo può essere ricavato da una barra di materiale grezzo nella forma esterna desiderata. Può essere utile per prototipi, piccole serie o progetti semplici. Tuttavia, può generare un maggiore spreco di materiale e non migliora il flusso interno del metallo né elimina le discontinuità interne che potrebbero essere presenti nel materiale di partenza. Per un componente che sarà soggetto a impatti ad alta frequenza, questo è un aspetto importante.
L'estrusione a freddo può migliorare la densità e l'utilizzo del materiale, ma il carico di formatura è elevato. Richiede attrezzature adeguate e utensili robusti. In genere è più pratica per componenti più piccoli e semplici o in condizioni di produzione strettamente controllate.
L'estrusione a caldo riduce parte della resistenza alla deformazione riscontrata nella formatura a freddo. Tuttavia, la sua capacità di formatura e la finestra di controllo del processo possono comunque limitarne l'idoneità per corpi di punte a bottone più grandi o più complessi.
La forgiatura a caldo è ampiamente utilizzata per i componenti degli utensili a impatto perché combina la deformazione plastica ad alta temperatura con una formatura controllata dello stampo. Se opportunamente progettato e controllato, il processo può produrre forme quasi definitive, migliorare il flusso del materiale e supportare una produzione di massa efficiente.
Ciò non significa che ogni punta forgiata a caldo sia automaticamente superiore. La qualità degli utensili, la selezione dell'acciaio, il controllo della temperatura, la sequenza di forgiatura, il trattamento termico, la lavorazione meccanica e l'ispezione determinano comunque il risultato finale. Tuttavia, il processo fornisce un'ottima base di partenza per applicazioni di perforazione nella roccia particolarmente impegnative.
Perché la forgiatura modifica la struttura interna
Il vantaggio principale della forgiatura non è semplicemente quello di far assomigliare il pezzo al corpo di una punta a bottone.
Durante la deformazione controllata, il metallo può diventare più denso e strutturalmente più continuo. I vuoti o le discontinuità interne possono essere ridotti. Il flusso dei grani può essere direzionato attorno alla geometria del pezzo. Nelle aree critiche sottoposte a carico, ciò può garantire una maggiore resistenza alla fatica rispetto a un corpo modellato semplicemente rimuovendo materiale da una barra.
Pensate a cosa subisce il morso durante il servizio. Il corpo non sopporta un carico uniforme e costante. Viene colpito, torcito, lavato, riscaldato, raffreddato e vibrato migliaia di volte. Piccole debolezze interne possono diventare il punto di partenza per danni da fatica.
Un processo di forgiatura ben progettato aiuta a posizionare il materiale dove deve agire.
Può inoltre favorire una struttura più uniforme prima del trattamento termico finale. Il trattamento termico regola quindi la durezza e la tenacità finali, ma funziona al meglio quando il materiale di partenza è già omogeneo.
La precisione conta ancora dopo la forgiatura
La forgiatura non elimina la lavorazione meccanica. Modifica ciò che la lavorazione meccanica deve fare.
Un grezzo forgiato quasi a misura finale può ridurre la quantità di materiale da rimuovere in seguito. Il produttore può quindi concentrare gli sforzi di lavorazione sulle caratteristiche critiche: filettature, fori per bottoni, passaggi di lavaggio, superfici e transizioni precise.
Questo è importante perché le prestazioni delle punte a bottone dipendono tanto dalla geometria quanto dal materiale.
I bottoni in carburo devono avere diametro del foro, profondità, spaziatura e sede corretti. Il design della superficie deve favorire un'efficiente frantumazione della roccia e la rimozione dei detriti. Le filettature devono avere forma e innesto precisi. I fori di lavaggio devono essere posizionati e rifiniti in modo da funzionare senza creare inutili concentrazioni di stress.
Quando il corpo forgiato è dimensionalmente stabile, queste operazioni di finitura diventano più facili da controllare. Un minor numero di tagli superflui si traduce anche in un migliore utilizzo del materiale e in una produzione più efficiente.
Il controllo del processo distingue un bit robusto da uno rischioso.
Il processo di forgiatura a caldo ha una sua disciplina specifica.
La temperatura di riscaldamento deve essere adeguata al tipo di acciaio e al progetto di formatura. Un calore insufficiente può rendere difficile la formatura e aumentare i carichi sullo stampo. Un calore eccessivo può danneggiare la struttura granulare, aumentare l'ossidazione e ridurre la durata dello stampo. La temperatura deve essere controllata durante tutto il processo, non stimata in base all'aspetto.
Anche le condizioni dello stampo sono importanti. Uno stampo usurato o raffreddato in modo inadeguato può influire sulle dimensioni, sulla qualità della superficie e sulla ripetibilità. I produttori devono gestire la temperatura, la lubrificazione, l'allineamento e la manutenzione dello stampo se desiderano una produzione costante.
Segue poi il trattamento termico. Il corpo forgiato necessita ancora di un ciclo termico controllato per sviluppare le proprietà finali richieste. Pulizia, uniformità di riscaldamento, tempra, rinvenimento e ispezione rimangono tutti elementi essenziali.
In altre parole, la forgiatura non è una scorciatoia per aggirare il controllo qualità. È una fase di un sistema di qualità.
Cosa dovrebbero chiedere gli acquirenti a un fornitore di bit a bottone
Non è necessario che un acquirente diventi un metallurgista. Tuttavia, alcune domande pratiche possono rivelare se un fornitore comprende il prodotto al di là dell'aspetto superficiale.
Informatevi su come viene formato il corpo della punta. Chiedete quali tipi di acciaio vengono utilizzati per l'applicazione prevista. Chiedete come vengono controllati i fori a bottone, le filettature e le caratteristiche di lavaggio. Chiedete quali trattamenti termici e controlli di durezza vengono eseguiti. Chiedete se il fornitore può adattare la punta alle vostre condizioni di roccia, al modello di perforatrice, alla filettatura dell'asta e alla modalità operativa.
Considera anche i risultati che contano nel settore:
Durata di vita stabile del calibro
Ritenzione sicura del pulsante in carburo
Connessioni filettate affidabili
Resistenza alla fessurazione della carrozzeria
Prestazioni di penetrazione costanti
Costo prevedibile per metro perforato
Una punta a bottone non è semplicemente un insieme di inserti in carburo. È un sistema meccanico accuratamente progettato e assemblato. Il corpo della punta è ciò che tiene insieme questo sistema.
Quando il corpo della punta viene realizzato con il processo corretto e controllato con cura, il resto della punta ha molte più probabilità di fornire le prestazioni che la squadra di perforazione si aspetta.



