
Estrusione a caldo per punte coniche: una soluzione pratica per una migliore produzione di utensili per la perforazione della roccia
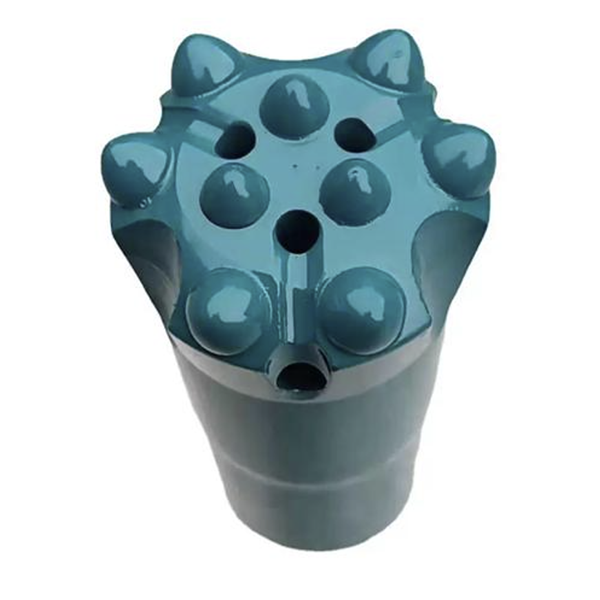
Le punte coniche sono componenti fondamentali in numerose applicazioni di perforazione ed esplorazione. Operano in ambienti abrasivi, sono soggette a ripetuti carichi d'impatto e vengono consumate in quantità considerevoli in progetti di estrazione mineraria, cava, perforazione geotecnica e costruzione. Per queste ragioni, i produttori devono trovare un equilibrio tra resistenza della punta, uniformità dimensionale, efficienza produttiva e costo del materiale.
La produzione tradizionale di punte coniche inizia spesso con barre tonde e si basa su tornitura, fresatura e altri processi di taglio per creare la forma finale. Questo metodo è familiare e flessibile, ma può anche presentare diverse problematiche. I profili complessi richiedono tempi di lavorazione più lunghi, l'utilizzo del materiale può essere ridotto e l'interruzione del flusso di metallo causata dal taglio può diminuire la resistenza alla fatica nelle aree soggette a forti sollecitazioni.
L'estrusione a caldo offre un'ulteriore opzione di produzione per alcuni modelli di punte coniche. Formando un grezzo riscaldato in un intervallo di temperatura controllato al di sotto della temperatura di ricristallizzazione del materiale, i produttori possono ridurre la resistenza alla deformazione mantenendo al contempo un buon controllo dimensionale e un flusso di grana interno più continuo. Per i produttori di utensili da foratura, l'obiettivo non è semplicemente sostituire la lavorazione meccanica, ma creare un processo produttivo più stabile che supporti la qualità, la produttività e l'affidabilità a lungo termine degli utensili.
Perché il metodo di formatura della punta conica è importante
Un utensile per la perforazione della roccia deve trasferire in modo efficiente l'energia d'impatto dalla batteria di perforazione alla roccia. Il corpo della punta deve quindi resistere a carichi ripetuti, vibrazioni, usura e al rischio di cricche da fatica. La qualità della produzione ha un'influenza diretta su queste prestazioni.
Quando un componente a forma di cono viene prodotto principalmente tramite lavorazione meccanica, una grande quantità di materiale può essere rimossa dalla barra originale. Ciò può aumentare gli sprechi e allungare i tempi di ciclo. La lavorazione meccanica, inoltre, espone la struttura metallica originale anziché guidare il flusso delle fibre attorno alla forma finale.
Un processo di formatura può preservare una maggiore quantità di materiale e favorire l'adattamento delle linee di flusso interne al profilo esterno del pezzo. In linea di principio, ciò può essere vantaggioso per i componenti soggetti a carichi ciclici. Tuttavia, il risultato finale dipende da molti fattori, tra cui la scelta del materiale, il controllo del riscaldamento, la progettazione dello stampo, la lubrificazione, la forza di formatura, il trattamento termico e il controllo qualità.
Per questo motivo, l'estrusione a caldo dovrebbe essere considerata un sistema di produzione controllato piuttosto che una singola fase produttiva.
Che cos'è l'estrusione a caldo?
I processi di estrusione vengono spesso suddivisi in estrusione a freddo, estrusione a caldo ed estrusione a temperatura elevata, a seconda della temperatura di formatura.
L'estrusione a freddo può fornire un'eccellente precisione dimensionale e qualità superficiale, ma la resistenza alla deformazione del materiale è relativamente elevata. Ciò aumenta la capacità della pressa e il carico dell'utensile necessari. I pezzi formati a freddo potrebbero inoltre richiedere un trattamento aggiuntivo per gestire l'incrudimento.
L'estrusione a caldo riduce significativamente la resistenza alla formatura, ma può causare maggiore ossidazione, minore precisione dimensionale e possibili problemi di qualità superficiale.
L'estrusione a caldo si propone come soluzione intermedia. Il pezzo viene riscaldato a una temperatura superiore a quella ambiente, ma inferiore all'intervallo di ricristallizzazione. Alla giusta temperatura, il materiale risulta più facile da modellare rispetto all'estrusione a freddo, evitando al contempo alcuni dei problemi di scala e di controllo dimensionale associati alla formatura ad alta temperatura.
Nella produzione di punte coniche, l'estrusione a caldo può offrire diversi potenziali vantaggi:
Forza di formatura inferiore rispetto all'estrusione a freddo.
Migliore controllo dimensionale rispetto a molti processi di formatura a caldo.
Riduzione degli sprechi di materiale rispetto alle operazioni di taglio estensive.
Potenziale miglioramento del flusso del metallo attorno al profilo del pezzo
Adatto alla produzione di grandi volumi quando gli utensili e il controllo del processo sono ben consolidati
Procedura di lavorazione per una punta conica estrusa a caldo
Il processo tipico inizia con la selezione di un diametro e una lunghezza adeguati per il grezzo. Il grezzo deve essere dimensionato con cura per ridurre al minimo le deformazioni eccessive, garantendo al contempo una quantità di materiale sufficiente a riempire la cavità dello stampo. Una buona preparazione del grezzo favorisce un riempimento stabile, riduce il rischio di difetti e contribuisce a proteggere gli stampi di formatura.
Il pezzo viene quindi riscaldato alla temperatura di formatura specificata. L'intervallo di temperatura esatto dipende dal tipo di acciaio, dalla geometria del pezzo, dal livello di deformazione e dalle capacità dell'attrezzatura. Per gli acciai legati a medio tenore di carbonio come il 40Cr, la discussione tecnica originale indica che un intervallo di formatura a caldo controllato può ridurre la resistenza alla deformazione evitando al contempo la grave ossidazione superficiale associata a temperature sostanzialmente più elevate.
Il riscaldamento a induzione è generalmente utile perché consente un riscaldamento rapido e ripetibile. Tuttavia, la temperatura target deve essere verificata tramite prove di processo e monitoraggio della produzione. Il surriscaldamento può aumentare l'ossidazione e la formazione di scaglie superficiali, mentre un riscaldamento insufficiente può incrementare il carico di formatura e accelerare l'usura dello stampo.
Dopo il riscaldamento, il lubrificante viene applicato al pezzo in lavorazione e alla cavità dello stampo. Il grezzo viene posizionato nello stampo, allineato con precisione e pressato nella forma desiderata. Lo stampo si apre dopo la fase di formatura e un sistema di espulsione rimuove il pezzo finito.
Sembra semplice, ma ogni fase richiede controllo. Riscaldamento non uniforme, lubrificazione insufficiente, dimensioni errate del grezzo o allineamento instabile dello stampo possono causare riempimento incompleto, adesione, variazioni dimensionali o guasti prematuri degli utensili.
Il ruolo della lubrificazione
La lubrificazione è uno degli aspetti più importanti dell'estrusione a caldo. Un lubrificante deve ridurre l'attrito, proteggere la superficie della matrice, facilitare il flusso del pezzo nella cavità e mantenere la sua efficacia alla temperatura di formatura.
Nella produzione di punte coniche, il sistema di lubrificazione può includere materiali a base di grafite o altre formulazioni ad alta temperatura adatte al processo selezionato. Il lubrificante deve aderire in modo affidabile alla superficie della matrice e creare un film stabile durante la formatura. Se la lubrificazione non è uniforme, il carico della pressa può aumentare, la finitura superficiale può peggiorare e la matrice può usurarsi più rapidamente.
I produttori dovrebbero convalidare le prestazioni dei lubrificanti attraverso prove che tengano conto della temperatura di formatura, del tempo di permanenza, della pressione, del materiale dell'utensile e della geometria del pezzo. Un lubrificante che funziona bene su una pressa o uno stampo potrebbe non avere le stesse prestazioni in un altro ambiente di produzione.
Considerazioni sulla progettazione dello stampo
La progettazione dello stampo ha un impatto significativo sulla stabilità e sulla fattibilità commerciale di un processo di estrusione a caldo. I pezzi conici presentano spesso diametri variabili e contorni complessi, pertanto lo stampo deve guidare il flusso del materiale senza causare attrito eccessivo o concentrazioni di stress localizzate.
Una struttura a matrice divisa può essere utile per rimuovere le punte coniche formate. L'angolo di conicità delle superfici di accoppiamento della matrice è particolarmente importante. Se la conicità è eccessiva, le superfici di accoppiamento potrebbero separarsi sotto carico. Se è troppo piccola, la matrice potrebbe risultare difficile da estrarre o potrebbe perdere stabilità durante il processo.
La discussione tecnica originale ha identificato una conicità di 15 gradi come riferimento efficace nel progetto testato. Questo valore non deve essere considerato una specifica universale. Si tratta di un riferimento di processo che deve essere confermato in base al materiale effettivo, alle dimensioni del pezzo, al tonnellaggio della pressa e alla struttura dello stampo utilizzati nella produzione.
Un meccanismo di espulsione affidabile è altrettanto essenziale. Quando la punta conica formata rimane saldamente incastrata nella cavità del punzone o della matrice, la rimozione manuale può rallentare il ciclo e creare rischi per la sicurezza. Un sistema di arresto ed espulsione progettato correttamente aiuta a separare il pezzo dall'utensile e supporta la produzione continua.
Vantaggi della produzione e controllo della qualità
Rispetto a un processo che privilegia la lavorazione meccanica, l'estrusione a caldo può migliorare l'utilizzo del materiale e ridurre il numero di operazioni di taglio. Può inoltre migliorare l'efficienza produttiva per pezzi ripetibili e ad alto volume. Questa tecnologia è particolarmente interessante quando la geometria del pezzo è sufficientemente complessa da rendere lenta la lavorazione meccanica, ma al contempo sufficientemente standardizzata da giustificare l'impiego di attrezzature dedicate.
Tuttavia, l'estrusione a caldo non è automaticamente la scelta migliore per ogni punta conica. Occorre considerare gli investimenti in attrezzature, la manutenzione degli stampi, la capacità delle presse, la consistenza del materiale e le risorse per il controllo qualità.
Un piano di ispezione efficace dovrebbe includere controlli dimensionali, verifiche delle condizioni superficiali, controllo della durezza dopo qualsiasi trattamento termico richiesto e valutazione dei difetti interni, ove necessario per l'applicazione. I produttori dovrebbero inoltre monitorare la forza di formatura, la temperatura del grezzo, le condizioni di lubrificazione e l'andamento dell'usura dello stampo. Queste registrazioni facilitano l'individuazione di eventuali deviazioni dal processo prima che si trasformino in problemi di qualità.
Conclusione
L'estrusione a caldo rappresenta una soluzione promettente per la produzione di punte coniche e altri componenti per utensili di perforazione in roccia che richiedono resistenza, uniformità ed efficienza produttiva. Combinando riscaldamento controllato, lubrificazione adeguata, design stabile dello stampo ed espulsione affidabile, i produttori possono ridurre la resistenza alla formatura mantenendo un'accuratezza dimensionale utile e migliorando l'utilizzo del materiale.
La lezione più importante è che il processo di formatura deve essere progettato come un sistema completo. Temperatura, geometria del grezzo, utensili, lubrificazione, capacità della pressa e standard di ispezione lavorano tutti in sinergia. Con un'attenta validazione, l'estrusione a caldo può diventare un metodo di produzione prezioso per le aziende produttrici di utensili per la foratura che desiderano migliorare sia la produttività che la durata del prodotto.



