
Il dettaglio sporco che può rovinare una punta a bottone filettata prima ancora che arrivi in miniera
Una punta filettata a bottone può essere realizzata con l'acciaio giusto, lavorata con le dimensioni corrette e dotata di bottoni in carburo adatti. Tuttavia, può rompersi prematuramente a causa di qualcosa che sembra quasi innocuo: un sottile strato d'olio.
Olio, fluidi di lavorazione, trucioli di metallo, scaglie di ossido e polvere d'officina sono facili da trascurare prima del trattamento termico. Sono invece difficili da perdonare dopo.
Nel caso di una punta da trapano per roccia, il trattamento termico è il processo che conferisce all'acciaio resistenza, tenacità e resistenza all'usura. Se la superficie è contaminata prima del ciclo di riscaldamento e tempra, il trattamento può risultare non uniforme. Il risultato può essere la presenza di punti deboli, durezza non uniforme, deformazioni, crepe o una riduzione della durata utile.
Il problema non si manifesta sempre in fabbrica. Una punta può superare un rapido controllo visivo e rivelare la sua debolezza solo dopo aver subito ripetuti impatti sottoterra.
Ecco perché una corretta pulizia delle superfici non è una semplice operazione di pulizia domestica, bensì parte integrante del controllo qualità delle punte a bottone filettate.
Una superficie pulita favorisce un trattamento termico uniforme.
Prima della tempra, il corpo della punta deve essere riscaldato e raffreddato nel modo più uniforme possibile.
Quando olio o fluido da taglio rimangono sulla superficie, possono carbonizzarsi ad alte temperature. Questo può creare un isolamento localizzato che modifica la velocità di riscaldamento e raffreddamento delle diverse parti della punta. In pratica, un'area della punta può subire uno stress termico differente rispetto a un'altra.
Questo rappresenta un problema perché una punta filettata per bottoni non ha una forma semplice. Presenta fori per bottoni, canali di lavaggio, radici della filettatura, scanalature e spessori di sezione variabili. Queste caratteristiche rendono già di per sé più difficile il controllo della temperatura. La contaminazione superficiale aggiunge un'ulteriore variabile incontrollabile.
Un punto debole localizzato può ridurre la resistenza all'usura attorno alla filettatura o alla superficie del corpo. Un indurimento non uniforme può influenzare la risposta del corpo agli urti. Nei casi più gravi, lo stress termico può contribuire a deformazioni o crepe.
L'obiettivo non è semplicemente quello di rendere la punta apparentemente pulita. L'obiettivo è rimuovere qualsiasi elemento che interferisca con un trasferimento di calore stabile e ripetibile.
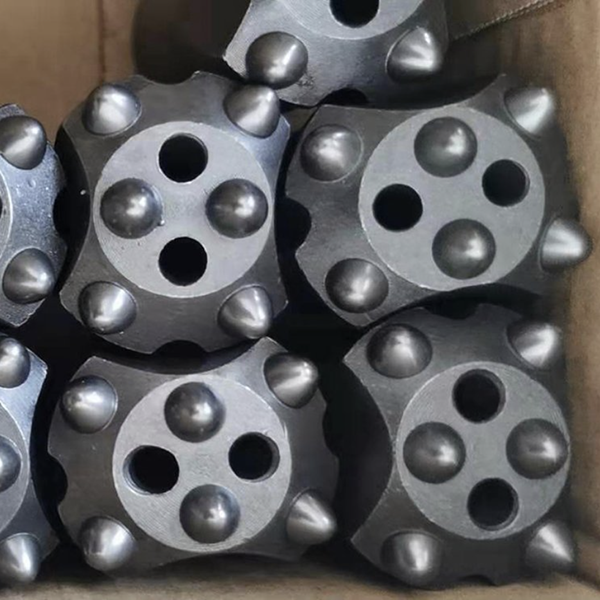
Chip e scala creano problemi propri
Il petrolio non è l'unica preoccupazione.
Trucioli di metallo e scaglie di ossido possono impedire al mezzo di tempra di entrare in contatto uniformemente con l'acciaio. Se il raffreddamento non è uniforme, la microstruttura risultante può variare da un'area all'altra. Tale variazione può influire sulla durezza, sulla tenacità e sulla resistenza alla fatica.
Per una punta da trapano da roccia, la costanza è importante quanto le prestazioni ottimali.
Il corpo della punta deve trasferire l'energia d'impatto in modo efficiente, mantenendo saldamente in posizione gli inserti in carburo. Deve resistere all'usura abrasiva causata da roccia frantumata e detriti di perforazione. Deve proteggere la filettatura durante i ripetuti cicli di foratura. Un singolo punto debole può compromettere l'affidabilità dell'intero utensile.
Le radici delle filettature e le transizioni intorno agli elementi di scarico meritano particolare attenzione. Si tratta già di aree in cui possono concentrarsi le sollecitazioni. Se, inoltre, subiscono un trattamento termico non uniforme a causa di una pulizia inadeguata, aumenta il rischio di danni precoci.
Un fornitore di punte da trapano può avere un acciaio di buona qualità e un forno efficiente, ma nessuno dei due può compensare completamente la presenza di una superficie contaminata all'inizio del processo.
Anche le parti sporche danneggiano il sistema di tempra
La pulizia superficiale protegge non solo il corpo della punta, ma anche le attrezzature che la trattano.
Quando olio, trucioli, incrostazioni o altri detriti entrano in un sistema di tempra a olio, acqua o bagno di sale, possono ridurre la stabilità del mezzo. L'olio di tempra può scurirsi, degradarsi o perdere le proprietà necessarie per un raffreddamento controllato. Le particelle solide possono contaminare i sistemi di circolazione, ostruire gli ugelli e creare un flusso irregolare.
Ciò significa che un lotto preparato in modo inadeguato può compromettere anche i lotti successivi.
Il costo non si limita alla sostituzione del fluido o alla manutenzione delle apparecchiature. Quando le condizioni di raffreddamento diventano meno prevedibili, il produttore si trova ad affrontare un problema di controllo qualità più ampio. Un processo che dovrebbe essere ripetibile inizia a produrre risultati che variano da un pezzo all'altro.
Per le imprese di perforazione mineraria, questo è importante perché le variazioni si traducono in tempi di inattività. Una punta a bottone filettata che si usura o si rompe inaspettatamente può interrompere le operazioni di perforazione, complicare i cambi di utensile e aumentare il costo per metro perforato.
Una produzione affidabile si costruisce eliminando le fonti di variabilità prima che entrino nel processo.
La sicurezza è parte integrante della fase di pulizia.
C'è un altro motivo per prendere sul serio le pulizie: la sicurezza.
Oli e residui volatili possono emettere fumo, bruciare o creare condizioni pericolose nelle apparecchiature ad alta temperatura. Negli ambienti di riscaldamento chiusi, la contaminazione può comportare un rischio di incendio più elevato. I fumi possono inoltre compromettere la qualità dell'aria in officina e causare un'esposizione non necessaria per gli operatori.
Ciò rende la fase di pulizia una questione di controllo della produzione e, al contempo, una questione di controllo della sicurezza.
Un processo rigoroso dovrebbe definire cosa deve essere rimosso, come viene ispezionato il pezzo e come vengono protetti i componenti puliti prima di entrare nel forno. I dettagli varieranno a seconda dello stabilimento, del materiale e del sistema di trattamento termico, ma il principio rimane lo stesso: non permettere che residui sconosciuti entrino in un processo termico critico.
Cosa dovrebbe includere un controllo pratico prima del trattamento termico
Prima che il corpo di una punta a bottone filettata venga sottoposto a trattamento termico, i produttori devono disporre di una procedura di ispezione ben definita. Tale procedura deve accertare che il pezzo sia privo di olio visibile, fluido da taglio, trucioli, scaglie, polvere e altri contaminanti.
Il processo dovrebbe inoltre prestare attenzione ad aspetti che sono facili da trascurare:
Radici e rilievi delle filettature
Fori e scanalature di lavaggio
Bordi delle asole e transizioni del corpo
Superfici incassate dove può accumularsi il fluido di lavorazione
Parti che hanno atteso tra la lavorazione meccanica e il trattamento termico
Un pezzo pulito deve rimanere pulito. Una manipolazione inadeguata dopo l'ispezione può vanificare rapidamente il lavoro svolto. Aree di stoccaggio, supporti di trasferimento, guanti e attrezzature influiscono sulla probabilità che i contaminanti ritornino prima dell'inizio del ciclo del forno.
Ecco perché i produttori più affermati considerano la pulizia come una fase di processo documentata, non come un'istruzione informale.
La qualità si costruisce prima ancora che la porta del forno si chiuda.
Nella produzione di utensili per la perforazione della roccia, non esiste un singolo passaggio che garantisca la qualità. La selezione dell'acciaio, la forgiatura, la lavorazione meccanica, il trattamento termico, l'installazione degli inserti in carburo, la precisione della filettatura e l'ispezione finale sono tutti elementi che lavorano in sinergia.
Ma il trattamento termico è particolarmente spietato. Può trasformare un corpo punta ben fatto in uno strumento di foratura resistente, oppure rivelare ogni scorciatoia adottata nelle fasi precedenti della produzione.
La pulizia delle superfici potrebbe non essere la fase più visibile della produzione di punte per utensili. I clienti raramente la richiedono come prima cosa. Eppure è uno dei dettagli che distingue un processo controllato da uno improvvisato.
Un corpo punta pulito offre al processo di trattamento termico la possibilità di svolgere al meglio la sua funzione. Ciò si traduce in una durezza più uniforme, una tenacità più affidabile, una maggiore durata della filettatura e meno spiacevoli sorprese quando l'utensile è in funzione nella roccia dura.
Per chiunque acquisti punte a bottone filettate, la lezione è semplice: chiedete al fornitore come controlla il processo prima del trattamento termico, non solo cosa succede dopo.



