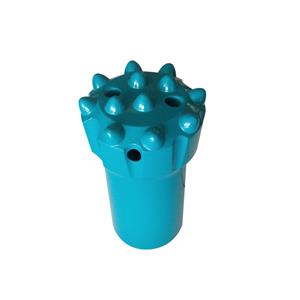
Lavorazione di punte a bottone filettate: 5 controlli che proteggono la durata dell'utensile
Perché la lavorazione delle punte a bottone filettate determina la durata della punta?
Una punta a bottone filettata può sembrare perfetta quando esce dall'officina, ma perdere comunque energia d'impatto durante il primo utilizzo. Il problema nascosto si trova spesso all'interno del corpo della punta: il riferimento di lavorazione è cambiato tra un'operazione e l'altra, un angolo vivo è stato lasciato accanto a una scanalatura per i trucioli, oppure una bava ha danneggiato la corrispondente asta di foratura.
Il corpo del gambo non è semplicemente un pezzo di acciaio che sostiene i pulsanti. Trasferisce l'energia d'impatto, supporta la connessione filettata, guida la rotazione e contribuisce al lavaggio per rimuovere la polvere di roccia. Piccoli errori di lavorazione possono quindi trasformarsi in problemi di assemblaggio, carico non uniforme, concentrazione di stress e guasti prematuri.
I seguenti controlli costituiscono la base per una lavorazione affidabile delle punte a bottone filettate.
1. Utilizzare un unico punto di riferimento di lavorazione per l'intero processo.
Lo stesso riferimento di lavorazione deve essere utilizzato per la tornitura del diametro esterno, la filettatura e la fresatura delle scanalature di evacuazione dei trucioli. Modificare il riferimento durante la produzione può introdurre errori di coassialità.
Una punta potrebbe ancora superare un'ispezione visiva di base dopo che ciò accade, ma la filettatura, il diametro esterno e i canali di passaggio del truciolo potrebbero non essere più allineati. Quando la punta è in funzione sotto l'impatto, questo disallineamento può creare un contatto irregolare e ridurre l'efficienza del trasferimento di energia.
Un processo stabile inizia con un piano di riferimento chiaro, un fissaggio coerente e una verifica dopo ogni modifica sostanziale dell'assetto.
2. Considerare la filettatura come un componente per il trasferimento di energia.
La filettatura è il collegamento principale tra la punta a bottone e la corrispondente asta di foratura. Deve soddisfare i requisiti specificati nel disegno per quanto riguarda dimensioni, passo, profilo e tolleranza della filettatura.
Un gioco eccessivo può disperdere l'energia d'impatto e accelerare l'usura delle superfici di accoppiamento. Un gioco insufficiente può rendere difficile l'assemblaggio o causare il grippaggio del collegamento. Nessuna delle due condizioni è accettabile in un'operazione di perforazione di produzione.
L'ispezione della qualità della filettatura dovrebbe riguardare più del diametro nominale. La superficie della filettatura, l'area di scarico e l'eccentricità della filettatura devono essere prive di graffi, ammaccature, bave e scaglie di ossido. Questi difetti possono interferire con l'assemblaggio e diventare punti di innesco per danni da fatica.
Per chi acquista punte da trapano per roccia, è fondamentale verificare sempre contemporaneamente lo standard della filettatura e le specifiche dell'asta di montaggio. Una punta di buona qualità non può compensare un accoppiamento incompatibile.
3. Dare una bella lezione alla polvere di roccia
Le scanalature e i fori per l'evacuazione dei trucioli devono essere lavorati secondo la posizione e le dimensioni indicate nel disegno. Il loro scopo è quello di fornire alla roccia frantumata un percorso affidabile per uscire dal foro. Se il passaggio è posizionato male o si ostruisce, la polvere può accumularsi attorno alla punta, aumentando l'attrito, il calore e l'usura.
La bocca, il fondo e i bordi della scanalatura devono utilizzare una transizione R appropriata. Gli angoli vivi sono pericolosi per due motivi: possono intrappolare la polvere di roccia e creano concentrazioni di stress in caso di impatti ripetuti.
Lo stesso principio si applica a ogni transizione sul corpo del gambo:
Il corpo rastremato verso il diametro esterno
Il diametro esterno fino alla faccia terminale
La scanalatura per i trucioli nella sezione filettata
Qualsiasi altra modifica alla sezione mostrata nel disegno
Queste aree dovrebbero seguire il raggio di raccordo specificato anziché utilizzare una transizione netta a 90 gradi. Dopo la lavorazione, un semplice controllo manuale è utile. L'operatore dovrebbe percepire al tatto eventuali gradini, bordi rialzati o bave che potrebbero non essere evidenti con una rapida ispezione visiva.
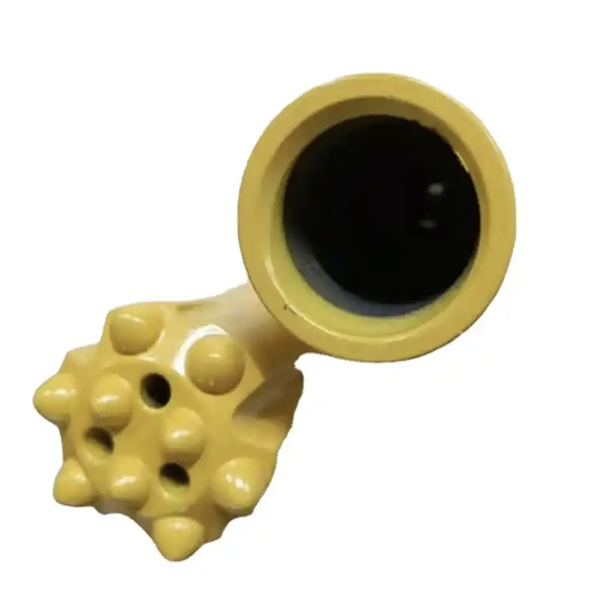
4. Sbavare le superfici con la stessa cura con cui le si lavora.
La sbavatura completa è un requisito fondamentale, non una semplice fase di finitura estetica. Occorre prestare particolare attenzione alla base della filettatura, ai bordi del profilo e agli angoli della scanalatura di scarico.
Un metodo pratico consiste nella finitura manuale controllata con carta abrasiva fine. L'obiettivo è rimuovere la bava senza alterare il profilo della filettatura o il raggio di transizione previsti. Qualsiasi bava residua può graffiare la punta del trapano durante l'assemblaggio, facendo apparire una filettatura di buona qualità come se non fosse adatta.
Dopo la sbavatura, la punta deve essere pulita in modo che particelle abrasive, frammenti di ossido e trucioli non rimangano all'interno della filettatura o dei condotti di lavaggio.
5. Integrare l'ispezione in ogni operazione critica
L'ispezione non deve attendere che la punta finita raggiunga la stazione di controllo finale. Ogni operazione di lavorazione critica deve essere verificata al 100%.
Le dimensioni della filettatura devono essere verificate con calibri passa/non passa. La superficie della filettatura, l'area di scarico e i raggi di transizione devono essere controllati visivamente e al tatto. Questa combinazione permette di individuare sia gli errori dimensionali che i difetti superficiali.
L'ispezione finale dovrebbe includere un montaggio di prova utilizzando il calibro per filettature e una punta da trapano standard corrispondente. La punta dovrebbe entrare agevolmente, senza inceppamenti o resistenze anomale. Una volta serrata, la coppia di serraggio dovrebbe risultare uniforme, senza aumenti improvvisi in un punto.
Questo test di adattamento finale collega la misurazione effettuata in officina alle effettive condizioni sul campo. Una punta che supera il controllo del diametro ma si blocca durante il montaggio non è pronta per l'uso.
6. L'attrezzatura è importante, ma la disciplina dei processi lo è ancora di più.
Alcuni produttori di utensili esteri utilizzano centri di lavoro multiasse e concentrano la maggior parte delle operazioni di lavorazione del corpo della vite in un unico sistema di produzione. Questo approccio generalmente richiede un investimento significativo in attrezzature e può garantire una qualità stabile con un minore impiego di manodopera. Il suo limite può essere una minore produttività.
Molti produttori nazionali utilizzano processi distribuiti, macchinari specializzati e, in alcuni casi, la movimentazione robotizzata. Questa configurazione può garantire elevata efficienza, minori investimenti in attrezzature e qualità stabile, a condizione che il processo sia controllato correttamente.
La lezione importante è che le etichette delle apparecchiature non garantiscono le prestazioni delle punte. Il controllo del riferimento, l'ispezione della filettatura, la qualità della transizione, la sbavatura e l'assemblaggio di prova finale sono ciò che determina se la punta a bottone filettata finita offre prestazioni costanti.
7. Una pratica lista di controllo per il rilascio
Prima di autorizzare la spedizione di una punta a bottone filettata, il team di produzione o di controllo qualità deve confermare:
La revisione del disegno, lo standard della filettatura e il riferimento di lavorazione sono corretti.
La dimensione, il passo e il profilo della filettatura superano i controlli con i calibri appropriati.
Le superfici delle filettature e le zone di scarico sono prive di graffi, ammaccature, bave e incrostazioni.
Le scanalature e i fori per l'evacuazione dei trucioli corrispondono alla posizione e alle dimensioni specificate.
Tutte le transizioni presentano il raggio richiesto e sono prive di angoli acuti.
La punta è stata completamente sbavata e pulita.
Il montaggio di prova con la punta da trapano standard è fluido e la coppia di serraggio è uniforme.
I registri di ispezione possono essere ricondotti al lotto di lavorazione.
Quali domande dovrebbero porre gli acquirenti al loro fornitore di punte da trapano?
Quando si confrontano punte a bottone filettate, non limitatevi a chiedere informazioni sulla qualità della punta o sul prezzo unitario. Chiedete anche come il fornitore controlla il corpo filettato del gambo.
Un fornitore affidabile dovrebbe essere in grado di spiegare lo standard della filettatura, l'asta di perforazione compatibile, il riferimento di lavorazione, il disegno della scanalatura, il metodo di sbavatura e la procedura di ispezione. Questi dettagli sono importanti quando la punta deve funzionare con aste di prolunga, adattatori per gambo o un sistema completo di perforazione della roccia.
Per i clienti di Gaea Rock, l'abbinamento della punta filettata con l'asta di perforazione e i relativi componenti per la perforazione della roccia corretti contribuisce a mantenere un trasferimento di energia affidabile dalla trivella alla superficie di taglio. Il collegamento corretto, l'evacuazione pulita dei trucioli e un processo di lavorazione rigoroso proteggono la produttività e la durata dell'utensile.
Una punta a bottone filettata si guadagna la sua vita utile ben prima di raggiungere la roccia. Tutto inizia con un punto di riferimento stabile, filettature precise, transizioni fluide, sbavatura completa e un'ispezione che non lascia spazio a congetture.