Perché il trattamento termico determina se una punta a bottone filettata resiste al lavoro
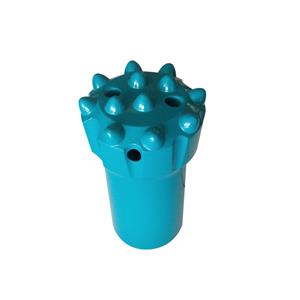
Una punta a bottone filettata può apparire perfetta quando esce dalla fabbrica. Le filettature sono pulite. I bottoni in carburo sono ben saldi. La finitura del corpo è liscia.
Poi va sottoterra.
Dopo qualche ora di duro lavoro di foratura, la situazione può essere ben diversa. Una punta mantiene la sua misura, tiene saldi i perni e torna pronta per un altro turno. Un'altra, invece, presenta danni alla filettatura, crepe sul corpo, usura anomala o inserti allentati molto prima di quanto ci si aspetterebbe.
La differenza non è sempre visibile dall'esterno. Spesso, dipende dal trattamento termico.
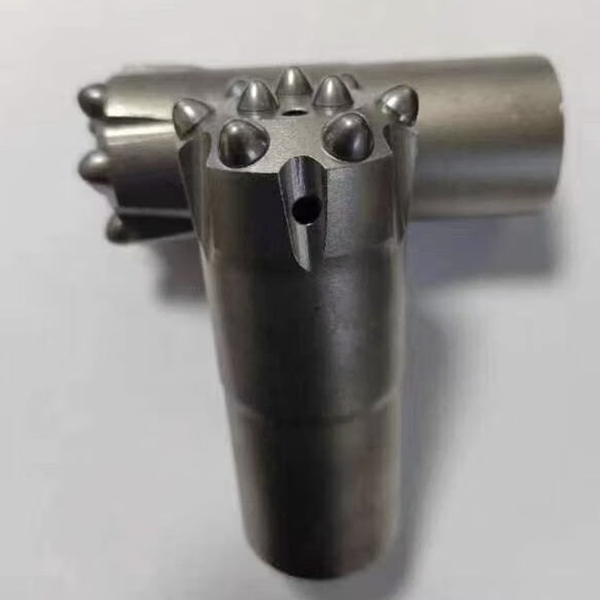
Per una punta a bottone filettata, il trattamento termico non è una semplice fase estetica finale. È il processo che determina se il corpo in acciaio possiede il giusto equilibrio tra resistenza, tenacità, resistenza all'usura e resistenza alla fatica per la perforazione di rocce ad alto impatto.
Se si sbaglia questo equilibrio, anche un buon progetto di bit può fallire sul campo.
Un corpo a bottone vive sotto costante stress
La perforazione della roccia è un lavoro duro. Ogni colpo della trivella trasmette un'onda di stress attraverso l'adattatore del gambo, l'asta di perforazione, le filettature e il corpo della punta. Allo stesso tempo, la punta ruota, gli inserti in carburo frantumano e tagliano la roccia, e il lavaggio trasporta i detriti abrasivi attraverso la superficie e le scanalature.
Il corpo filettato della punta del pulsante deve sopportare tutto ciò.
Deve essere sufficientemente duro da resistere all'usura intorno alle filettature, ai fori di lavaggio e alle sedi dei bottoni. Deve anche essere sufficientemente tenace da evitare crepe fragili sotto impatto. Se è troppo morbido, la punta si usura rapidamente. Se è troppo duro, il corpo può diventare vulnerabile alle crepe quando le condizioni di perforazione diventano severe.
Per questo motivo, il trattamento termico deve essere gestito come un processo di produzione controllato, non come una ricetta generica.
La composizione chimica dell'acciaio è fondamentale. La forma e la sezione trasversale effettiva della punta contano. Anche l'atmosfera del forno, la velocità di riscaldamento, il tempo di mantenimento, il metodo di tempra e il ciclo di rinvenimento sono elementi importanti. Modificando una di queste variabili senza comprenderne le altre, le proprietà finali possono discostarsi da quelle richieste dal progetto.
Iniziate dall'acciaio, non dalla fornace.
Il processo di trattamento termico inizia molto prima che il pezzo in lavorazione entri nel forno.
Per le punte a bottone filettate, le leghe di acciaio legate più comuni possono includere gradi come il 45CrNiMoV o il 42CrMo, a seconda del design e del processo di fabbricazione. Questi materiali vengono scelti perché, dopo un trattamento controllato, possono sviluppare una combinazione efficace di resistenza e tenacità.
Ma un certificato di materiale da solo non garantisce un buon corpo del bit.
Dopo la forgiatura, pretrattamenti come la normalizzazione o la ricottura possono contribuire ad alleviare le tensioni interne, affinare la struttura granulare e produrre una condizione di partenza più uniforme per la lavorazione meccanica e la tempra finale. Saltare questa fase, o gestirla in modo incoerente, può causare problemi in seguito.
Anche la preparazione della superficie è importante. Olio, incrostazioni e contaminanti possono influire sul riscaldamento e contribuire alla decarburazione superficiale. Questo è importante perché la superficie è proprio il punto in cui spesso iniziano l'usura delle filettature, l'abrasione del corpo e i danni da fatica.
Un corpo di punta con uno strato superficiale non uniforme può apparire accettabile a prima vista, ma comportarsi in modo imprevedibile durante l'utilizzo.
Il controllo del riscaldamento protegge la robustezza
Uno degli errori più comuni nei trattamenti termici è quello di considerare la temperatura come l'unico valore importante.
Non lo è.
La temperatura di riscaldamento target deve essere compatibile con la specifica qualità dell'acciaio e con le proprietà finali richieste. I riferimenti del settore possono indicare intervalli di tempra intorno a 850-920 °C per alcuni corpi di punte in acciaio legato, ma l'impostazione corretta non è universale. Deve essere ricavata dalle specifiche di processo approvate per il materiale, le dimensioni e il risultato desiderato.
Il surriscaldamento è particolarmente dannoso. Può causare la crescita dei grani, riducendo la tenacità e aumentando il rischio di fragilità sotto impatto. Il corpo di una punta da trapano potrebbe risultare sufficientemente duro dopo il trattamento, ma mancare comunque della resistenza agli urti necessaria per le condizioni di perforazione più impegnative.
Anche la velocità di riscaldamento è importante. Una punta filettata per bottoni non è un semplice blocco uniforme di acciaio. Presenta canali di lavaggio, fori per bottoni, aree filettate e variazioni di spessore della sezione. Un riscaldamento rapido o non uniforme può generare stress termico prima ancora che inizi la tempra.
Per geometrie complesse, il riscaldamento e il preriscaldamento a fasi possono ridurre la differenza di temperatura tra la superficie e il nucleo. Ciò contribuisce a diminuire il rischio di deformazioni o crepe durante la fase successiva.
L'obiettivo non è semplicemente riscaldare il corpo rapidamente, ma riscaldarlo in modo uniforme.
È durante il raffreddamento che aumenta il rischio.
La tempra crea la struttura dura necessaria per la resistenza all'usura, ma è anche il momento in cui lo stress termico diventa pericoloso.
La scelta del mezzo di tempra influisce sia sulla velocità di raffreddamento che sul rischio di deformazione. L'acqua e l'acqua salata raffreddano in modo aggressivo, ma il loro rapido raffreddamento può aumentare la probabilità di crepe o deformazioni. L'olio è generalmente meno aggressivo e può fornire un profilo di raffreddamento più controllato per molte applicazioni con punte a bottone filettate.
Non esiste un mezzo di tempra "migliore" in assoluto. La scelta dipende dalla temprabilità dell'acciaio, dalle dimensioni della punta, dalla geometria e dall'obiettivo di prestazione finale.
Ciò che conta è un controllo costante.
Il mezzo di tempra necessita di temperatura e circolazione stabili. Il corpo della punta deve entrare nel mezzo con il corretto orientamento. Un raffreddamento non uniforme può rendere alcune aree più dure, altre più morbide e altre ancora sottoposte a eccessive tensioni residue. Nell'uso sul campo, questi punti deboli tendono a manifestarsi in corrispondenza della base della filettatura, delle zone di lavaggio o delle transizioni nel profilo del corpo.
Ecco perché una linea di trattamento termico dovrebbe considerare la tempra come un'operazione ripetibile, non come una semplice fase di immersione e raffreddamento.
La tempra conferisce al corpo della punta il suo equilibrio di lavoro.
Un corpo appena temprato può essere duro, ma la durezza da sola non è l'obiettivo. L'acciaio non temprato o temprato in modo inadeguato può trattenere tensioni eccessive e diventare troppo fragile per la foratura a percussione.
La tempra riduce le tensioni residue e regola la durezza e la tenacità entro un intervallo utilizzabile.
La tempistica è fondamentale. Ritardare il rinvenimento dopo la tempra può aumentare il rischio di cricche. La temperatura e il tempo di mantenimento devono inoltre essere scelti in base al tipo di acciaio e alle proprietà desiderate. Ad esempio, alcune applicazioni per punte da trapano ad alta tenacità utilizzano temperature di rinvenimento superiori a 550 °C, con una durezza finale del corpo spesso mirata a un intervallo controllato come HRC 44-48. Questi valori sono riferimenti di processo e non sostituiscono le specifiche di trattamento termico qualificate del produttore.
La vera domanda è sempre la stessa: il corpo della punta può assorbire impatti ripetuti senza perdere la resistenza all'usura che protegge le filettature e le sedi dei bottoni?
Questo è l'equilibrio che un buon ciclo di temperaggio si propone di raggiungere.
I dettagli relativi alle filettature e ai fori di scarico non possono essere ignorati.
Non tutti i fallimenti iniziano dalla superficie del morso.
Transizioni interne nette, aree di scarico della filettatura irregolari, graffi e finiture scadenti attorno alle scanalature di scarico possono concentrare le tensioni. In seguito a tempra e impatti ripetuti, queste aree diventano probabili punti di innesco per le cricche.
Una buona progettazione e finitura prevedono l'utilizzo di raggi di curvatura morbidi anziché angoli vivi, ove possibile. Le aree critiche della filettatura devono essere pulite e prive di danni. I fori e le scanalature di scarico richiedono particolare attenzione perché combinano l'usura abrasiva con la variazione dello spessore della sezione.
Anche il miglior processo di trattamento termico non può compensare completamente le concentrazioni di stress evitabili nella progettazione o nella lavorazione del pezzo.
Il controllo qualità dimostra il processo
Una punta a bottone filettata non dovrebbe essere giudicata solo dall'aspetto.
Le prove di durezza in più punti aiutano a confermare l'uniformità del trattamento su tutta la superficie del corpo. Le prove effettuate in prossimità della radice della filettatura e sulla superficie del corpo possono rivelare se il trattamento ha raggiunto le aree più importanti. L'ispezione metallografica può fornire un ulteriore livello di controllo, verificando la presenza di problemi come surriscaldamento, decarburazione o una microstruttura non idonea.
Per le imprese di perforazione, ecco perché il controllo qualità dei fornitori è fondamentale. Una punta a basso costo con un trattamento termico non uniforme può costare di più alla fine a causa di sostituzioni premature, velocità di penetrazione ridotta, cedimenti della filettatura e tempi di inattività imprevisti.
Il corpo della punta è la base che tiene insieme il carburo, la filettatura e il sistema di lavaggio. Quando il trattamento termico è controllato, l'intero utensile ha maggiori probabilità di svolgere il suo lavoro: rimanere intatto, mantenere la misura e trasmettere l'energia di perforazione in modo efficiente attraverso la roccia.