
Come vengono prodotte le aste di perforazione idraulica per una perforazione affidabile della roccia
Un'asta di perforazione idraulica può sembrare un semplice tubo d'acciaio, ma è in realtà un componente altamente ingegnerizzato del sistema di perforazione delle rocce. Deve trasmettere una potente energia d'impatto, la rotazione, il fluido di lavaggio e la forza di avanzamento attraverso la batteria di perforazione, mantenendo al contempo la rettilineità e resistendo alla fatica.
Nelle attività di estrazione mineraria, cava, scavo di gallerie e perforazione per infrastrutture, l'asta di perforazione collega la trivella alla punta. Se l'asta si piega, si usura eccessivamente, presenta danni alla filettatura o si rompe sotto carico, la perforazione si arresta immediatamente. Ciò può comportare la perdita di tempo di produzione, danni agli utensili, lavori di recupero e un foro inutilizzabile.
Per questo motivo, le aste di perforazione idraulica di alta qualità vengono prodotte attraverso una sequenza controllata di ispezione, lavorazione meccanica, trattamento termico, raddrizzatura e protezione dalla corrosione. Ogni fase contribuisce alle prestazioni finali dell'asta sul campo.
Partiamo dall'acciaio per punte cave
Il processo di produzione inizia con barre di acciaio cave. A differenza delle barre di acciaio piene, le barre cave presentano un foro di lavaggio interno che permette all'aria o all'acqua di circolare attraverso la batteria di perforazione e di rimuovere i detriti dal fondo del foro.
Prima dell'inizio della produzione, ogni tubo d'acciaio deve essere ispezionato. La rettilineità è particolarmente importante. Se il materiale in ingresso presenta una curvatura eccessiva, questa deve essere corretta prima di ulteriori lavorazioni meccaniche e trattamenti termici. Partire da un tubo dritto e uniforme contribuisce a ridurre le eccentricità finali e a migliorare la precisione dei fori durante la foratura.
Per questo lavoro si utilizzano comunemente attrezzature idrauliche per la raddrizzatura puntuale. Supporti regolabili posizionano la barra e una pressione controllata viene applicata in punti specifici per correggere la curvatura. Questo processo richiede attenzione perché una forza eccessiva può causare danni localizzati o tensioni residue.
L'obiettivo non è solo quello di far sembrare dritta l'asta. L'obiettivo è garantire che l'asta ruoti senza intoppi, trasferisca l'energia in modo efficiente e contribuisca a mantenere la punta del trapano sul percorso previsto per il foro.
Lavorazione meccanica del corpo dell'asta di perforazione e delle sezioni filettate.
Dopo l'ispezione iniziale e la raddrizzatura, l'asta di perforazione passa alla fase di lavorazione. Il percorso esatto dipende dal design dell'asta, dal sistema di filettatura, dal tipo di accoppiamento e dalle capacità di processo del produttore.
Le sezioni filettate sono fondamentali perché collegano l'asta di perforazione all'adattatore del gambo, al manicotto di accoppiamento e alla punta di perforazione. Questi giunti devono resistere a ripetuti urti e rotazioni senza allentarsi, gripparsi o perdere la precisione dimensionale.
La zona filettata può essere sottoposta a forgiatura a freddo prima della lavorazione meccanica. Tale processo aumenta la sezione trasversale del materiale nella zona di connessione, fornendo così più materiale per la filettatura e migliorando la resistenza della giunzione. A seconda del progetto, i produttori possono anche utilizzare la saldatura per attrito per unire un adattatore filettato o una sezione terminale al corpo dell'asta.
La saldatura per attrito può essere utilizzata in due modi comuni. Un approccio prevede di unire prima il componente terminale e poi di realizzare la filettatura finale tramite lavorazione meccanica. Un altro approccio prevede la lavorazione meccanica della sezione filettata prima che il componente saldato per attrito venga unito al corpo della barra. Il metodo migliore dipende dalla progettazione del prodotto, dalla qualificazione della saldatura, dalla sequenza di lavorazione e dai requisiti di controllo qualità.
Dopo la forgiatura o la saldatura, i torni idraulici a copia o i torni CNC lavorano il profilo esterno e la geometria della filettatura. Dimensioni precise della filettatura sono essenziali. Un accoppiamento della filettatura non corretto può portare a una riduzione del trasferimento di energia, usura accelerata, difficoltà di disaccoppiamento o guasti prematuri della connessione.
Ulteriori lavorazioni meccaniche possono includere scanalature per maniglie, superfici piane per chiavi o elementi relativi alla trasmissione. Un processo di fresatura orizzontale può creare questi dettagli con posizione e dimensioni uniformi.
Preparazione della superficie prima del trattamento termico
Prima del trattamento termico, la superficie della barra deve essere pulita. La sabbiatura o la granigliatura sono metodi comunemente utilizzati per rimuovere olio, incrostazioni e prodotti di ossidazione dal corpo della barra.
Questo passaggio è importante perché la contaminazione superficiale può compromettere la uniformità del trattamento termico e rendere più difficile l'ispezione successiva. Una superficie pulita consente inoltre al produttore di individuare difetti di lavorazione evidenti, irregolarità di saldatura o danni superficiali prima che la barra entri nel forno.
La preparazione della superficie non è solo estetica. Contribuisce a garantire trattamenti termici ripetibili, migliori risultati di pallinatura e una protezione dalla corrosione più efficace dopo la produzione.
Trattamento termico per resistenza all'usura e alla fatica.
Il trattamento termico è una delle fasi più importanti nella produzione delle aste di perforazione. Le aste di perforazione idrauliche sono spesso realizzate in acciai a basso tenore di carbonio e alto tenore di lega, temprabili all'aria, o in leghe di acciaio simili, selezionate per la loro capacità di sviluppare uno strato esterno duro mantenendo un nucleo resistente.
Due metodi di trattamento comuni sono la carburazione e l'indurimento superficiale a induzione.
La carburazione arricchisce la superficie della barra con carbonio in un'atmosfera di forno ricca di carbonio. Questo processo può creare uno strato superficiale resistente all'usura sulla parte esterna della barra e, a seconda del processo, anche all'interno della parete del foro di lavaggio. Dopo la carburazione, la barra viene raffreddata e temprata per ottenere l'equilibrio desiderato tra durezza superficiale e tenacità del nucleo.
L'articolo di riferimento descrive una temperatura di cementazione di circa 925 °C e fornisce un valore di durezza superficiale di riferimento di HRC 58-60 con una durezza del nucleo prossima a HRC 43. Questi valori devono essere considerati come esempi di processo piuttosto che come specifiche universali. Le impostazioni effettive devono essere confermate da ingegneri specializzati in trattamenti termici, in base al tipo di acciaio, alle dimensioni della barra, ai requisiti di profondità di cementazione e agli standard di produzione locali.
Il trattamento di tempra superficiale a induzione utilizza il riscaldamento ad alta frequenza, seguito da tempra e rinvenimento, per indurire zone selezionate. Il corpo della barra può essere trattato per primo, seguito da un ulteriore trattamento nelle sezioni filettate. Questo approccio consente ai produttori di concentrare la tempra dove l'usura è maggiore, preservando al contempo la tenacità in altre aree.
Entrambi i metodi, se controllati correttamente, possono produrre aste di perforazione affidabili. La scelta dipende dalla durata a fatica richiesta, dalle condizioni della roccia, dalla profondità di perforazione, dal design dell'asta, dalle attrezzature disponibili e dagli obiettivi economici.
Pallinatura e trattamento dei fori interni
Dopo il trattamento termico, la barra può essere sottoposta a pallinatura. Questo processo consiste nel bombardare la superficie con piccole sfere d'acciaio o altri materiali per indurre una benefica sollecitazione compressiva nello strato esterno.
Nel caso delle aste di perforazione, la pallinatura può contribuire a migliorare la resistenza alla fatica riducendo l'effetto delle piccole imperfezioni superficiali. Poiché l'asta è soggetta a ripetuti impatti e rotazioni, le prestazioni in termini di resistenza alla fatica rappresentano un aspetto di fondamentale importanza.
Il foro di lavaggio può essere sottoposto anche a un trattamento di sabbiatura interna. La superficie interna è esposta ad aria compressa ad alta velocità, acqua e detriti di perforazione abrasivi. Il miglioramento delle sue condizioni superficiali può contribuire a prolungarne la durata e a ridurre la probabilità di problemi di usura interna.
Il processo deve essere controllato con attenzione. Dimensioni, intensità, copertura o preparazione della superficie non adeguate possono ridurre i benefici o causare danni indesiderati alla superficie.
Raddrizzamento finale e ispezione
Il trattamento termico può causare piccole variazioni dimensionali o distorsioni. Per questo motivo, le barre finite vengono spesso sottoposte a raddrizzamento di precisione dopo il trattamento termico e la pallinatura.
Una raddrizzatrice idraulica con controllo a quadrante può contribuire a garantire che la barra soddisfi la tolleranza di rettilineità richiesta. La rettilineità è essenziale per una rotazione stabile e per la qualità del foro. Una barra con un'eccessiva eccentricità può aumentare le vibrazioni, accelerare l'usura della filettatura e contribuire alla deviazione del foro di perforazione.
L'ispezione finale dovrebbe includere verifiche per:
Lunghezza totale e diametro esterno
Profilo della filettatura e accoppiamento della filettatura
rettilineità e concentricità dell'asta
Condizioni superficiali
Durezza del trattamento termico
Condizione del foro di scarico
Integrità della saldatura laddove si utilizza la saldatura per attrito
Copertura di protezione dalla corrosione
Per applicazioni impegnative, i produttori possono anche utilizzare ulteriori controlli non distruttivi o verifiche metallurgiche per accertare la qualità delle saldature, la profondità dello strato superficiale e le condizioni interne del materiale.
Protezione dalla corrosione e stoccaggio
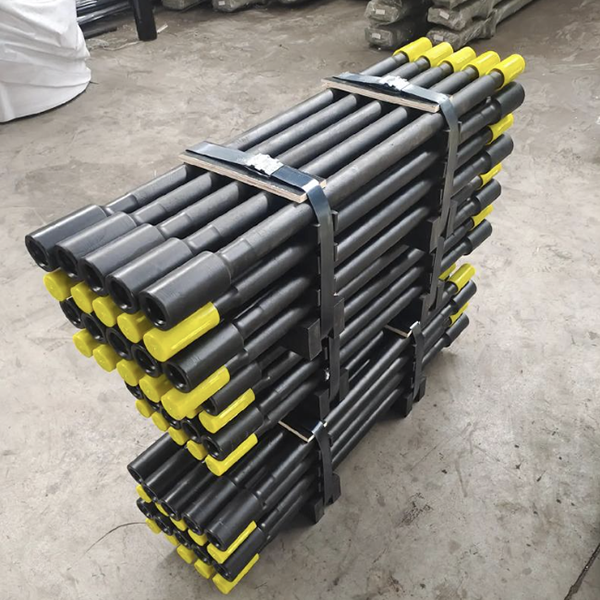
La fase finale è la protezione dalla corrosione. Sulla superficie esterna dell'asta e sul foro di lavaggio interno possono essere applicati speciali rivestimenti o oli anticorrosione. Ciò protegge l'utensile durante il trasporto, lo stoccaggio e i periodi di inutilizzo.
La corrosione può danneggiare le filettature, ridurre la qualità della connessione e creare vaiolature che possono diventare punti di innesco per la fatica del materiale. Un imballaggio adeguato, una conservazione a secco e la protezione delle filettature sono quindi elementi essenziali per mantenere la qualità delle aste di perforazione dopo la produzione.
Conclusione
Le aste di perforazione idraulica non si producono semplicemente tagliando e filettando. Le loro prestazioni finali dipendono dal controllo del materiale, dalla raddrizzatura, dalla lavorazione di precisione, dal trattamento termico controllato, dal rinforzo superficiale, dall'allineamento finale e dalla protezione dalla corrosione.
Per le imprese di perforazione, il valore di un'asta di perforazione dovrebbe essere misurato in base ai metri perforati affidabili, alla stabilità della rettilineità del foro, alla riduzione dei tempi di inattività e alla diminuzione dei costi totali di perforazione. Per i produttori, un controllo costante del processo è fondamentale per fornire aste di perforazione in grado di resistere alle difficili condizioni di perforazione della roccia.



