
Acciaio per punte a bottone caldo nella perforazione della roccia
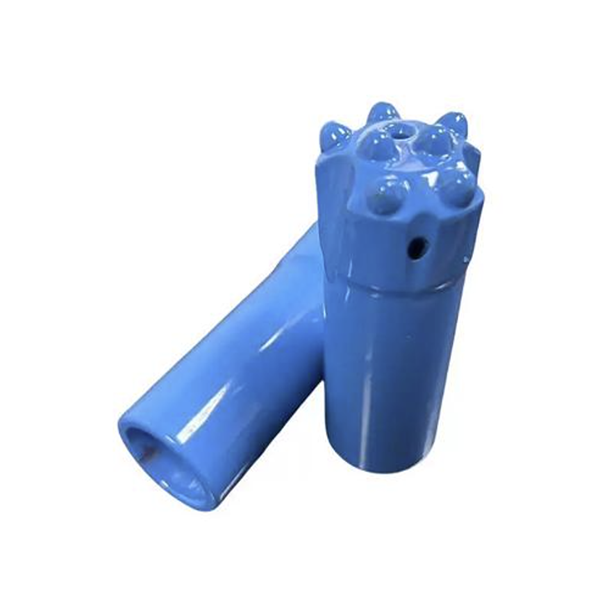
Le punte a bottone filettate sono strumenti fondamentali per le perforatrici idrauliche, le operazioni minerarie, i progetti di scavo di gallerie e le applicazioni in cava. Devono trasferire l'energia d'impatto ad alta frequenza nella roccia dura, resistendo al contempo all'abrasione, alle vibrazioni, alla corrosione e ai carichi ripetuti.
Una punta a bottone non è semplicemente un corpo in acciaio con inserti in carburo. Le sue prestazioni dipendono dall'interazione tra geometria della punta, grado del carburo, metodo di fissaggio dell'inserto, acciaio del corpo, trattamento termico, precisione di lavorazione, sistema di lavaggio e condizioni operative.
Per le operazioni di foratura di media e profonda portata, l'inserimento a caldo è ampiamente considerato un metodo efficace per fissare gli inserti in metallo duro. Tuttavia, l'inserimento a caldo impone requisiti specifici all'acciaio utilizzato per il corpo della punta. Il materiale deve garantire un'espansione sufficiente durante il riscaldamento, mantenere la resistenza dopo il raffreddamento, sostenere saldamente gli inserti in metallo duro e conservare la tenacità sotto impatto.
Questo articolo illustra i principali metodi di fissaggio dei pulsanti, i requisiti dei materiali per le punte dei pulsanti a inserimento a caldo e i controlli di produzione che contribuiscono a migliorarne l'affidabilità.
Perché i corpi dei bit a bottone sono importanti
La punta a bottone entra in contatto diretto con la roccia e la frantuma. È esposta a impatti ripetuti, detriti abrasivi, lavaggi con acqua o aria, vibrazioni di perforazione e condizioni corrosive in miniera. Nella perforazione ad alta potenza, il corpo della punta e gli inserti in carburo subiscono migliaia di cicli di impatto al minuto.
Se il corpo della punta non è sufficientemente resistente, i fori per i bottoni possono deformarsi e perdere la loro forza di tenuta. Se il corpo è troppo fragile, possono formarsi crepe attorno ai fori per i bottoni, ai fori di scarico o alle connessioni filettate. Se il trattamento termico non è uniforme, la punta può subire cedimenti prematuri dovuti alla fatica, una scarsa ritenzione del calibro o la perdita dei bottoni.
Una punta a bottone di alta qualità necessita quindi di un acciaio che offra un equilibrio tra durezza, tenacità, resistenza alla fatica, resistenza all'usura, stabilità termica e lavorabilità.
Metodi principali di ritenzione dei pulsanti in carburo
Esistono tre metodi comuni per fissare i bottoni in carburo al corpo di una punta da trapano per roccia: brasatura, pressatura a freddo e inserimento a caldo.
Brasatura
La brasatura è stata uno dei primi metodi di fissaggio dei bottoni. Il bottone in carburo viene inserito in un foro predisposto e unito con una lega per brasatura, spesso a base di rame o argento.
Questo metodo può avere requisiti relativamente bassi in termini di precisione dell'asola e dimensioni del bottone. Tuttavia, il processo richiede un attento controllo del riscaldamento, superfici di giunzione pulite, una lega di brasatura adeguata e un corretto gioco di giunzione. Una brasatura scadente può causare vuoti, resistenza insufficiente della giunzione, difetti estetici e usura precoce del bottone.
Le punte a bottone brasate possono ancora essere adatte per alcune applicazioni di piccolo diametro o a basso carico, ma in genere sono meno idonee per le punte a bottone filettate ad alto impatto utilizzate sui moderni impianti idraulici.
Spremitura a freddo
La pressatura a freddo utilizza un accoppiamento forzato. Il bottone in carburo viene pressato in un foro più piccolo mediante una forza esterna. La differenza tra il diametro del bottone e il diametro del foro crea la forza di tenuta.
La pressatura a freddo è relativamente facile da comprendere e può favorire una produzione efficiente. Tuttavia, può anche generare elevate sollecitazioni locali sia nel carburo che nel corpo della punta. Se l'accoppiamento non è corretto, il carburo potrebbe incrinarsi durante l'installazione, oppure il corpo potrebbe danneggiarsi in corrispondenza del foro di fissaggio.
Le punte pressate a freddo possono offrire buone prestazioni in applicazioni idonee, ma la stabilità a lungo termine dipende fortemente dalla precisione della lavorazione, dalle proprietà del materiale, dal controllo delle interferenze e dalle condizioni di foratura.
Inserimento a caldo
L'inserimento a caldo sfrutta la differenza di dilatazione termica tra il corpo della punta e il bottone in carburo. Il corpo in acciaio viene riscaldato, provocando l'espansione del foro del bottone. Il bottone in carburo può quindi essere installato con una forza meccanica inferiore. Man mano che il corpo si raffredda, il foro si contrae e crea un accoppiamento a interferenza sicuro attorno al bottone.
Questo metodo può ridurre i danni durante l'installazione, poiché il corpo in carburo e acciaio non è soggetto allo stesso elevato carico di pressione richiesto dall'inserimento a freddo. Se controllato correttamente, l'inserimento a caldo può garantire una ritenzione stabile del pulsante per punte a bottone filettate ad alte prestazioni.
Il processo deve essere progettato con cura. Temperatura di riscaldamento, diametro del foro, diametro del bottone, valore di interferenza, composizione dell'acciaio del corpo, metodo di raffreddamento e condizioni del trattamento termico influenzano tutti il risultato finale.
Requisiti dei materiali per i corpi delle punte a bottone a inserimento a caldo
L'acciaio selezionato per le punte a bottone a inserimento caldo deve soddisfare diversi requisiti.
Innanzitutto, dopo il trattamento termico, la punta deve garantire sufficiente durezza e resistenza. L'articolo di riferimento indica un intervallo di durezza di circa HRC 40-50 per il corpo della punta dopo il trattamento termico. Questo non deve essere considerato una specifica di produzione universale. Il valore target corretto dipende dal diametro della punta, dalla granulometria del carburo, dalle condizioni della roccia e dagli standard di progettazione del produttore.
In secondo luogo, l'acciaio deve avere una buona tenacità. Un corpo troppo duro potrebbe creparsi intorno alle asole o alle radici delle filettature. Un corpo troppo morbido potrebbe deformarsi sotto l'impatto e permettere ai bottoni di allentarsi.
In terzo luogo, deve possedere una buona resistenza alla fatica e all'usura. Il corpo della punta opera sottoposto a ripetuti cicli di impatto e a contatto abrasivo con i detriti di perforazione e la parete del foro.
In quarto luogo, l'acciaio dovrebbe offrire una buona stabilità termica e un coefficiente di dilatazione termica adeguato. Queste caratteristiche aiutano il corpo della punta ad espandersi in modo prevedibile durante l'inserimento a caldo e a mantenere la forza di tenuta del pulsante dopo il raffreddamento.
Infine, il materiale deve essere lavorabile. Le punte per bottoni filettate richiedono una lavorazione precisa della filettatura, dei fori per i bottoni, dei fori di scarico, del profilo della superficie e delle scanalature per l'evacuazione dei trucioli. Una finitura superficiale scadente o i segni di lavorazione possono diventare concentratori di stress e causare cricche da fatica dopo il trattamento termico.
Considerazioni sulla progettazione in alluminio
Gli acciai ad alte prestazioni per punte a bottone sono generalmente basati su sistemi di leghe contenenti combinazioni di carbonio, cromo, nichel, molibdeno, vanadio, manganese e silicio. Ciascun elemento contribuisce con proprietà diverse.
Il carbonio influisce sulla resistenza e sulla durezza, ma un eccesso di carbonio può ridurre la tenacità e rendere l'acciaio più difficile da lavorare.
Il cromo può migliorare la temprabilità, la resistenza all'usura, la stabilità al rinvenimento e la resistenza alla corrosione.
Il nichel viene spesso utilizzato per migliorare la tenacità, in particolare la tenacità all'impatto e le prestazioni a basse temperature.
Il molibdeno può migliorare la resistenza al rinvenimento e ridurre la suscettibilità alla fragilità da rinvenimento.
Il vanadio, se opportunamente controllato, può contribuire all'affinamento e al rafforzamento della grana.
L'articolo di riferimento menziona una specifica lega di acciaio raccomandata in passato, la Q45NiCr1Mo1VA, per i corpi delle punte a bottone a inserimento a caldo. Questa informazione deve essere considerata un riferimento tecnico piuttosto che una raccomandazione universale. La scelta dell'acciaio deve essere convalidata mediante test metallurgici, prove di processo e dati sulle prestazioni sul campo. I produttori devono verificare che il materiale scelto sia conforme ai disegni, al sistema di qualità, ai requisiti del cliente e agli standard applicabili.
Processo produttivo e controllo qualità
Un processo di produzione controllato di punte a bottone può includere:
Preparazione del grezzo da barra o materiale forgiato
Lavorazione del profilo della punta, scanalature di lavaggio, fori per l'acqua e filettatura
Trattamento termico del corpo della punta
Foratura o alesatura di precisione dei fori per i bottoni
Misurazione e verifica delle dimensioni dei fori
Preparazione del bottone in carburo
Inserimento a caldo
Pulizia delle superfici
Protezione dalla corrosione
Ispezione finale e confezionamento
Le superfici delle filettature e delle asole meritano particolare attenzione. Segni di lavorazione, graffi, rugosità e difetti superficiali possono diventare punti di innesco per la fatica del materiale. L'articolo sottolinea che i difetti di lavorazione possono essere amplificati durante il trattamento termico, creando rischi di rottura precoce.
La precisione nell'asolatura è essenziale perché l'inserimento a caldo dipende da un accoppiamento controllato con cura. Le dimensioni del foro, la rotondità, le condizioni della superficie e la posizione devono essere verificate prima dell'installazione dei bottoni.
Controlli del trattamento termico
Il trattamento termico determina se l'acciaio selezionato possiede le proprietà desiderate. L'obiettivo non è semplicemente raggiungere la durezza. Il processo deve creare una microstruttura che garantisca tenacità, resistenza, resistenza all'usura e prestazioni a fatica al livello di durezza richiesto.
Un processo controllato può includere trattamenti di distensione o stabilizzazione, preriscaldamento, austenitizzazione, tempra e rinvenimento. Atmosfere protettive o processi sottovuoto possono contribuire a ridurre l'ossidazione e la decarburazione.
Un riscaldamento rapido o non uniforme può generare stress termico. Una tempra errata può causare deformazioni o crepe. Un rinvenimento improprio può rendere il materiale eccessivamente fragile o ridurre la tenuta dei bottoni.
Per questo motivo, i parametri del trattamento termico devono essere sviluppati e approvati da ingegneri dei materiali qualificati. I valori storici e gli esempi di apparecchiature tratti da articoli tecnici sono utili riferimenti, ma non devono sostituire la validazione attuale.
Conclusione
L'inserimento a caldo è un valido metodo di fissaggio per le punte filettate con inserti in metallo duro, utilizzato nelle applicazioni di perforazione su roccia più impegnative. Il suo successo dipende da molto più che dal semplice riscaldamento del corpo della punta e dall'installazione di inserti in metallo duro. Prestazioni affidabili richiedono l'utilizzo dell'acciaio giusto, un controllo preciso dell'interferenza, fori per gli inserti precisi, un trattamento termico stabile, una lavorazione pulita e un rigoroso controllo finale.
Quando il materiale del corpo della punta e il controllo del processo sono adattati alle condizioni di perforazione, le punte a inserto caldo possono offrire una maggiore ritenzione dell'inserto, migliori prestazioni in termini di resistenza alla fatica, una maggiore durata e un costo di perforazione per metro inferiore.



