Come i processi di laminazione dell'acciaio cavo influenzano la durata di servizio delle aste di perforazione H22
Come i processi di laminazione dell'acciaio cavo influenzano la durata di servizio delle aste di perforazione H22
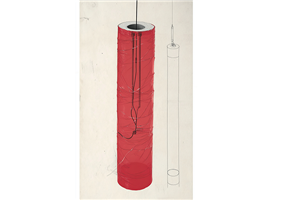
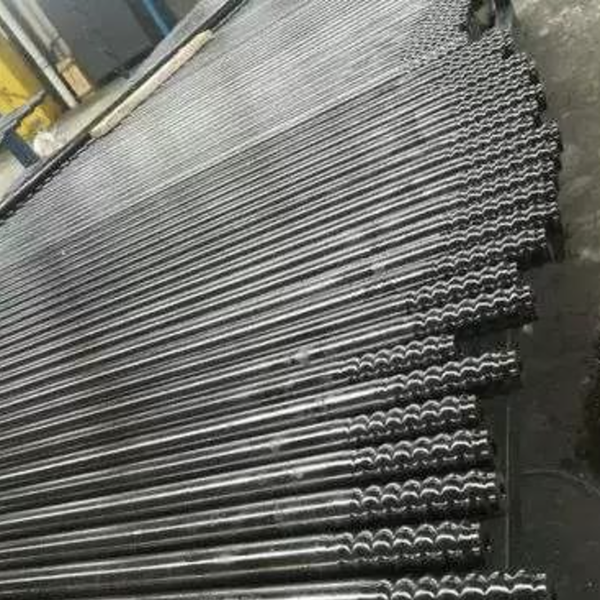
L'acciaio cavo per perforazioni è la materia prima fondamentale utilizzata per la produzione di aste di perforazione per roccia. Il suo processo di laminazione influenza direttamente la qualità del foro interno, la microstruttura, la resistenza alla fatica e la durata complessiva.
Per le aste di perforazione H22 realizzate in acciaio 40SiMnCrNiMo, si confrontano comunemente tre processi produttivi: laminazione a caldo con foratura e carotaggio, punzonatura a caldo seguita da trafilatura a caldo e punzonatura a caldo seguita da laminazione a caldo. Ciascun metodo crea diverse condizioni superficiali interne e, di conseguenza, influenza le prestazioni dell'asta di perforazione nelle applicazioni minerarie.
Tre metodi di produzione di acciaio cavo
Laminazione a caldo con foratura e carotaggio
Questo processo inizia praticando un foro passante in una billetta di acciaio massiccio con una macchina per foratura profonda. La billetta viene quindi laminata a caldo su un mandrino.
Poiché il foro interno viene realizzato mediante lavorazione meccanica, la superficie interna risulta liscia e priva dei tipici difetti di tranciatura, come lacerazioni e graffi. Offre inoltre un'elevata precisione dimensionale. Gli svantaggi principali sono un minore utilizzo del materiale, costi di lavorazione più elevati e una minore efficienza produttiva.
Piercing e disegni a caldo
In questo processo, il lingotto riscaldato viene forato con una punzonatrice Mannesmann per formare un grezzo cavo. Il grezzo viene poi ridotto alle dimensioni desiderate mediante trafilatura a caldo.
Questo processo offre un'elevata produttività e un alto tasso di resa, il che lo rende una procedura comune per l'acciaio esagonale per punte da trapano H22. Tuttavia, l'operazione di foratura può creare lacerazioni e microfratture sulla parete interna. Questi difetti possono diventare punti di innesco di cricche da fatica durante la foratura.
Piercing a caldo e arrotolamento a caldo
Anche questo metodo inizia con la foratura a caldo, ma il pezzo cavo viene ridotto mediante laminazione a caldo supportata da mandrino anziché mediante trafilatura a caldo.
Rispetto alla trafilatura a caldo, la laminazione a caldo produce una deformazione più uniforme e una migliore continuità del metallo. Può offrire maggiori potenzialità di miglioramento della microstruttura e una maggiore durata utile.
La qualità della superficie interna è importante
La superficie interna dell'acciaio cavo è importante perché i difetti all'interno del foro di lavaggio possono concentrare le sollecitazioni sotto carichi d'impatto ripetuti.
L'acciaio laminato a caldo forato e alesato presenta in genere una parete interna liscia, priva di difetti di lacerazione o piegatura. I materiali tranciati a caldo possono mostrare diversi gradi di lacerazione, graffiatura e ossidazione. Tra i due metodi di tranciatura a caldo, la tranciatura a caldo seguita dalla laminazione a caldo può fornire una qualità del foro interno leggermente migliore rispetto alla tranciatura a caldo seguita dalla trafilatura a caldo.
Risultati dei test di durata industriale
Nei test sul campo, l'acciaio cavo esagonale H22 è stato prodotto dalla stessa colata di billetta 40SiMnCrNiMo utilizzando tutti e tre i metodi. Il successivo processo di trattamento termico è stato standardizzato e le aste di perforazione finite sono state testate in operazioni di perforazione mineraria.
Le aste di perforazione laminate a caldo, ottenute mediante foratura e anima, hanno raggiunto la durata media di servizio più elevata. La durata media delle aste di perforazione prodotte mediante foratura a caldo e trafilatura a caldo e mediante foratura a caldo e laminazione a caldo è risultata generalmente simile.
Tuttavia, le modalità di rottura erano diverse. Le barre forate a caldo e trafilate a caldo erano più soggette a fratture da fatica precoci originate dal foro interno. Le barre forate a caldo e laminate a caldo presentavano una struttura più uniforme e mostravano un maggiore potenziale per una durata massima superiore dopo un'ulteriore ottimizzazione del processo.
Conclusione
La tecnologia di laminazione dell'acciaio cavo influisce direttamente sulla durata a fatica delle aste di perforazione. La laminazione a caldo con foratura e carotaggio offre la migliore qualità del foro interno e le migliori prestazioni in termini di durata a fatica, sebbene abbia costi più elevati e un'efficienza inferiore.
La foratura a caldo seguita dalla laminazione a caldo fornisce una deformazione più uniforme rispetto alla trafilatura a caldo e offre un maggiore potenziale per migliorare la microstruttura e prolungare la durata massima di servizio delle aste di perforazione H22. Per i produttori e le imprese di perforazione, il controllo della qualità interna del foro è essenziale per ridurre i cedimenti per fatica e migliorare l'affidabilità della perforazione della roccia.