
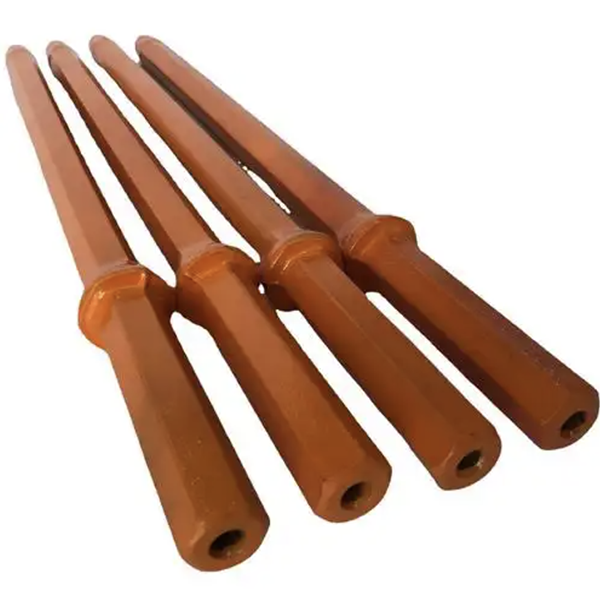
Aste di perforazione in acciaio cavo di alta qualità per impieghi gravosi
Le aste di perforazione per impieghi gravosi trasferiscono l'energia d'impatto e la rotazione dalle perforatrici idrauliche alla punta. Il loro corpo cavo in acciaio deve resistere a ripetuti impatti ad alta energia, torsioni, abrasioni e lavaggi corrosivi con acqua o aria. Con l'aumentare della potenza delle attrezzature di perforazione, la qualità e la costanza dell'acciaio cavo diventano sempre più importanti per la durata dell'asta e l'affidabilità della perforazione.
Il processo produttivo utilizzato per realizzare aste di perforazione cave in acciaio influisce sulle loro dimensioni, sulla struttura interna, sulle condizioni superficiali e sulle prestazioni a fatica. Questo articolo esamina due metodi di produzione comuni e i fattori qualitativi che influenzano le prestazioni delle aste di perforazione per impieghi gravosi.
Requisiti per aste di perforazione per impieghi gravosi
Le aste di perforazione per impieghi gravosi operano in condizioni estreme. L'articolo di riferimento descrive impianti di perforazione idraulici che generano migliaia di impatti al minuto, con elevata energia d'impatto e coppia considerevole. L'asta deve trasmettere tale energia attraverso onde di stress mentre ruota e trasporta il fluido di lavaggio attraverso il suo canale interno.
Durante il funzionamento, il corpo dell'asta è soggetto a carichi d'urto, flessione, torsione e fatica. La sua superficie esterna è a contatto con la roccia e la parete del foro, mentre il foro interno di lavaggio è esposto ad acqua o aria compressa e a detriti abrasivi. Questa combinazione rende l'asta in acciaio cava una componente critica dell'intero sistema di perforazione.
L'articolo descrive un mercato in crescita per le barre per impieghi gravosi, incluse le famiglie di prodotti T51, T45 e H35. Segnala inoltre che le barre prodotte a livello nazionale hanno conquistato una quota di mercato considerevole, mentre la variabilità della durata e la frattura da fatica rimangono una preoccupazione per alcuni prodotti. Questi dati di mercato riflettono le informazioni riportate nell'articolo e dovrebbero essere verificati con i dati regionali più recenti.
Due percorsi di produzione per l'acciaio cavo
L'articolo illustra due processi di produzione per l'acciaio cavo.
Il primo metodo prevede la creazione del foro interno mediante la foratura di un blocco solido e la successiva rullatura con un mandrino o una barra di centraggio. Un processo semplificato è il seguente:
Produzione e raffinazione dell'acciaio
Colata continua di un grande lingotto
Laminazione iniziale per aprire e dare forma al lingotto
Perforazione meccanica del foro centrale
Inserimento di una barra centrale
Laminazione per formare l'acciaio cavo
Il secondo metodo prevede la foratura e la laminazione a caldo. Un lingotto tondo viene riscaldato, forato per creare un foro centrale, ridotto di diametro e laminato fino a ottenere la sezione cava finale.
Ogni processo presenta dei compromessi. La foratura e la laminazione delle barre di acciaio possono fornire una geometria interna controllata e un flusso del metallo favorevole se eseguite correttamente. La punzonatura a caldo e la laminazione possono offrire vantaggi in termini di resa, costi di produzione e flessibilità produttiva. La soluzione migliore dipende dal tipo di acciaio, dalle dimensioni del prodotto, dalle attrezzature, dagli obiettivi di qualità e dal volume di produzione.
Come la produzione influisce sulla qualità del prodotto
La geometria interna dell'acciaio cavo influenza il modo in cui l'asta di perforazione distribuisce il carico. Nel percorso del foro, un foro decentrato può creare uno spessore di parete non uniforme. Le transizioni interne nette possono concentrare le sollecitazioni e diventare punti di innesco per le cricche da fatica.
La lavorazione di barre d'acciaio cave forate e laminate a caldo può presentare delle problematiche specifiche. Segni elicoidali o piccole crepe superficiali, sia interne che esterne, possono compromettere la durata utile della barra se non vengono controllati. Questi difetti possono aggravarsi quando la barra è soggetta a ripetuti urti e flessioni.
I produttori dovrebbero pertanto monitorare:
Dimensioni esterne e profilo
Diametro interno del foro e concentricità
Uniformità dello spessore della parete
Rettilineità
Condizioni della superficie interna ed esterna
Decarburazione e incrostazioni
Proprietà meccaniche
Livello di pulizia e inclusione dell'acciaio
I requisiti di ispezione devono rispecchiare la progettazione della barra e le condizioni operative. I criteri di accettazione dimensionale e superficiale devono essere definiti prima della produzione e applicati in modo coerente.
Pulizia e uniformità dell'acciaio
L'articolo identifica il 23CrNi3Mo come un acciaio comunemente utilizzato per le aste di perforazione per impieghi gravosi e osserva che i requisiti nominali di composizione chimica e meccanica possono essere comparabili tra i diversi fornitori, mentre la purezza e la consistenza possono variare.
I fattori chiave includono il contenuto di zolfo e alluminio, i livelli di gas disciolti come azoto e idrogeno, la morfologia delle inclusioni e la stabilità della microstruttura a basso ingrandimento.
Questi fattori sono importanti perché inclusioni, difetti legati ai gas e disomogeneità locali possono ridurre la resistenza alla fatica. Sottoposto a impatti ripetuti, un piccolo difetto interno o superficiale può diventare il punto di innesco di una cricca. Un migliore controllo e ispezione del processo di produzione dell'acciaio contribuiscono a ridurre questo rischio.
La sola composizione chimica non determina la qualità. Due colate con una composizione chimica nominale simile possono avere prestazioni diverse se presentano variazioni in termini di pulizia, segregazione, difetti interni o microstruttura.
Abbinamento dell'acciaio cavo al processo di fabbricazione delle barre
L'acciaio cavo è solo il materiale di partenza. La barra di perforazione finita dipende anche dalla lavorazione meccanica, dalla filettatura, dal trattamento termico, dalla raddrizzatura e dal controllo finale.
L'acciaio deve essere idoneo all'intero processo produttivo del produttore. Variazioni di durezza o microstruttura possono influire sulla lavorazione e sulla risposta al trattamento termico. Una scarsa rettilineità o uno spessore di parete non uniforme possono creare problemi durante la filettatura e l'utilizzo.
Un programma di fornitura affidabile dovrebbe includere la certificazione dei materiali, la tracciabilità del calore, tolleranze dimensionali concordate, limiti di difettosità e revisioni periodiche delle prestazioni. I dati sul campo relativi ai metri perforati, alle posizioni delle fratture, all'usura delle filettature e ai tempi di inattività possono aiutare a identificare se un problema ha origine nell'acciaio cavo, nella lavorazione a valle o nelle condizioni operative.
Conclusione
Sia la foratura che la perforazione a caldo possono fornire acciaio cavo per aste di perforazione per impieghi gravosi, a condizione che il processo sia controllato correttamente. Le loro prestazioni dipendono dalla geometria interna, dalla consistenza dello spessore della parete, dalla qualità della superficie, dalla purezza dell'acciaio e dalla stabilità delle proprietà meccaniche.
Per i produttori di aste di perforazione e le imprese di perforazione, l'obiettivo è valutare l'intera catena di produzione e dei materiali. L'acciaio cavo di qualità costante conferisce all'asta una base più solida per una durata a fatica affidabile, una lavorazione prevedibile e prestazioni di perforazione sicure.



