
Modalità di guasto della punta di perforazione e come prolungarne la durata nelle perforazioni rocciose
Le punte a croce sono ancora ampiamente utilizzate nell'estrazione del carbone, nella costruzione di gallerie, nelle cave e nella perforazione generale della roccia. La loro geometria semplice, la robusta struttura di taglio e le prestazioni pratiche le rendono adatte a molte applicazioni di perforazione a bassa e media potenza. Tuttavia, una punta a croce è anche un utensile di consumo che opera sottoposto a ripetuti impatti, rotazioni, abrasioni e calore.
Quando una punta di perforazione trasversale si rompe prematuramente, il costo non si limita alla sua sostituzione. Una rottura prematura può ridurre la velocità di penetrazione, interrompere la perforazione, danneggiare l'acciaio di perforazione, ostruire i fori di lavaggio, creare fori di scarsa qualità e aumentare i tempi di manodopera. Nei casi più complessi, un componente rotto può richiedere interventi di recupero o comportare l'abbandono del foro.
La maggior parte dei guasti alle punte di perforazione è riconducibile a una o più di queste quattro aree: progettazione della punta, qualità del materiale, processo di produzione e utilizzo sul campo. Comprendere le tipiche modalità di guasto aiuta gli operatori e gli acquirenti di utensili di perforazione a fare scelte migliori e a prolungare la durata degli utensili.
1. Espansione e fessurazione della gonna della punta
Un guasto comune è l'espansione della parte inferiore della punta, spesso seguita da crepe. La parte inferiore della punta, quella che collega la punta all'asta di perforazione, deve rimanere dimensionalmente stabile durante il trasferimento dell'energia d'impatto e garantire una connessione sicura.
Quando la gonna si espande, la conicità interna o l'area di connessione possono allentarsi. La punta può gradualmente spostarsi più in profondità nell'acciaio di perforazione, mentre il gambo può creare un gradino o un punto di usura nella parte inferiore della gonna. Ciò può portare a connessioni allentate, fori di lavaggio ostruiti, frammenti rotti, rottura del gambo e guasto prematuro della punta.
L'espansione della gonna può verificarsi quando il corpo della punta non possiede una resistenza strutturale sufficiente per il carico applicato. Se la parete della gonna è troppo sottile, l'angolo del foro conico non è adeguato o la profondità di inserimento è insufficiente, il corpo della punta potrebbe non fornire un supporto adeguato.
Anche le proprietà del materiale sono importanti. Un corpo troppo duro può diventare fragile e incrinarsi sotto l'impatto. Un corpo troppo morbido può deformarsi o espandersi più facilmente. Le corrette condizioni di trattamento termico devono bilanciare tenacità, durezza e resistenza alla deformazione.
Le pratiche operative possono aggravare il problema. Un accoppiamento inadeguato tra il gambo e il foro conico, un'installazione o una rimozione errata della punta, una martellatura eccessiva e una riaffilatura impropria possono danneggiare l'area di connessione. Gli operatori dovrebbero ispezionare regolarmente le superfici di accoppiamento ed evitare di utilizzare punte in acciaio danneggiate con una punta nuova.
2. Frattura da fatica del corpo della punta
La frattura da fatica è un'altra importante modalità di cedimento. Si riscontra spesso nella zona "a strozzo" del corpo della punta, vicino alla transizione tra la sezione del gambo e la parte inferiore della gonna della punta.
Questa zona può avere una sezione trasversale relativamente piccola e può subire una concentrazione di stress durante i ripetuti cicli di impatto. Ogni colpo del trapano crea un ciclo di carico. Dopo migliaia di cicli, anche un piccolo difetto geometrico o un'imperfezione superficiale possono diventare il punto di partenza di una cricca da fatica.
L'articolo di riferimento rileva che una grande percentuale di fratture del corpo della punta si verifica in quest'area di transizione. Ciò sottolinea l'importanza di una progettazione strutturale precisa e di una produzione accurata.
Diversi fattori possono aumentare il rischio di frattura da fatica:
Spessore insufficiente della parete laterale
Transizioni nette tra superfici interne ed esterne
Raggi di raccordo piccoli o angoli acuti
Resistenza o tenacità del materiale insufficienti
Trattamento termico non uniforme
Segni di lavorazione grossolani e difetti superficiali
Mancanza di rinforzo superficiale o di protezione dalla corrosione
Scarso contatto tra il gambo e la punta di collegamento
Impatto eccentrico durante la perforazione
Metodi di rimozione impropri, come colpire la punta con un martello a mano
Una buona progettazione delle punte dovrebbe evitare bruschi cambiamenti nello spessore della sezione. Raggi di curvatura uniformi e una geometria bilanciata contribuiscono a ridurre la concentrazione di stress. Durante la produzione, i segni di lavorazione devono essere controllati e il trattamento termico deve garantire proprietà uniformi in tutte le zone critiche.
Nell'utilizzo sul campo, gli operatori devono evitare di forzare una punta usurata a continuare a perforare dopo aver osservato vibrazioni eccessive o impatti anomali. Una piccola crepa può propagarsi rapidamente sotto carichi ripetuti.
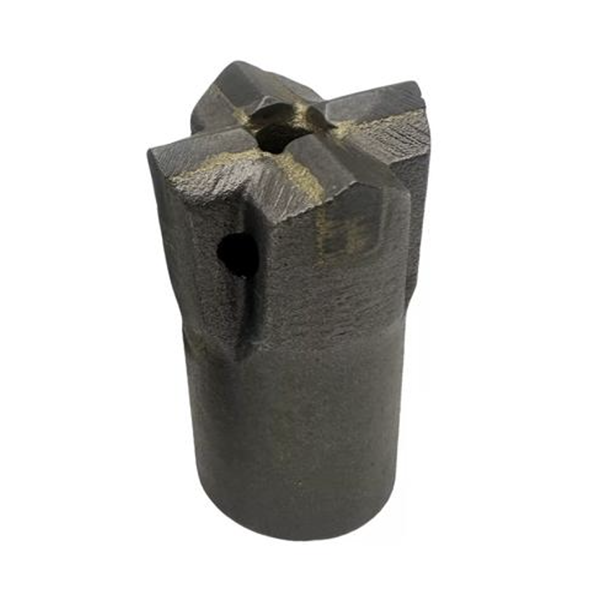
3. Perdita di inserti e separazione delle lame
Le punte a croce utilizzano comunemente inserti in lega dura o elementi di taglio in carburo. Se questi inserti si allentano, si incrinano o si staccano, le prestazioni di foratura possono diminuire rapidamente.
La perdita dell'inserto è solitamente legata a una scarsa qualità della brasatura o dell'incollaggio. Il corpo in acciaio, l'inserto in carburo, il materiale d'apporto e la progettazione del giunto devono funzionare in sinergia. Se il processo di brasatura non è controllato correttamente, il giunto potrebbe non avere una resistenza sufficiente a sopportare ripetuti impatti e cicli termici.
Anche la geometria dell'alloggiamento dell'inserto è importante. L'alloggiamento deve sostenere correttamente il carburo, consentendo al contempo il corretto spessore della brasatura e il flusso del materiale. Se l'inserto non è posizionato correttamente, il contatto potrebbe essere irregolare e il carico potrebbe concentrarsi su una piccola area.
Le possibili cause della perdita dell'inserto includono:
Temperatura o tempo di brasatura errati
lega di brasatura incompatibile
Contaminazione superficiale prima della brasatura
Geometria errata della tasca di inserimento
Posizionamento errato dell'inserto
Carico d'impatto eccessivo
Perforazione a secco e surriscaldamento
Forti vibrazioni dovute a un errato allineamento della perforazione.
I produttori devono utilizzare procedure di brasatura controllate e ispezionare la qualità dell'installazione degli inserti. Gli operatori devono assicurarsi che il lavaggio sia efficace e interrompere la perforazione se un inserto si allenta o si danneggia.
4. Frattura precoce del carburo
Gli inserti in carburo sono estremamente duri e resistenti all'usura, ma non sono immuni ai danni. Un cedimento precoce del carburo può manifestarsi con scheggiature dei bordi, rotture degli angoli, crepe, fratture degli inserti o perdita completa dell'inserto.
La causa potrebbe essere correlata al design della punta, alla qualità del carburo, alla qualità di fabbricazione, alle condizioni di perforazione o al comportamento dell'operatore. Un inserto in carburo deve avere un supporto sufficiente dal corpo in acciaio e deve essere adatto alle condizioni della roccia. Un carburo adatto a rocce dure e abrasive può comportarsi in modo diverso da uno utilizzato in formazioni più tenere o fortemente fratturate.
Le pratiche di foratura scorrette sono spesso una delle principali cause di rottura precoce degli utensili in carburo. Esempi comuni includono la foratura a secco, il riscaldamento eccessivo, il colpire il fondo del foro senza una penetrazione efficace, l'affilatura eccessiva del tagliente e l'utilizzo della punta in un foro danneggiato o irregolare.
La foratura a secco è particolarmente dannosa perché riduce il raffreddamento e la rimozione dei detriti. Il calore può accumularsi rapidamente, indebolendo la giunzione di brasatura e aumentando lo stress termico nel carburo. Un lavaggio inadeguato permette inoltre che i detriti vengano nuovamente frantumati, aumentando l'usura e le vibrazioni.
Un altro fattore importante è la riaffilatura. Una punta a croce usurata dovrebbe essere affilata prima che il carburo si danneggi gravemente. Tuttavia, un'eccessiva affilatura può creare un tagliente troppo affilato e fragile che si scheggia facilmente. La riaffilatura dovrebbe ripristinare la geometria di taglio desiderata, anziché limitarsi a rimuovere materiale.
Misure preventive per una maggiore durata del morso a croce
Una punta a croce più duratura inizia con una selezione corretta. Il design della punta, il grado del carburo, il corpo in acciaio, il sistema conico e il sistema di lavaggio devono essere adatti alla durezza della roccia, all'abrasività, all'attrezzatura di perforazione e al diametro del foro.
Gli operatori devono inoltre seguire una routine di manutenzione preventiva:
Verificare la compatibilità tra punta e gambo prima di forare.
Ispezionare gli inserti in carburo per verificare la presenza di crepe, allentamenti e usura eccessiva.
Mantenere un efficace lavaggio con aria o acqua
Evitare la perforazione a secco dove è necessario il lavaggio.
Utilizzare le impostazioni corrette di impatto, rotazione e avanzamento.
Riaffilare i taglienti usurati prima che si verifichino gravi danni al carburo.
Non colpire la punta durante l'installazione o la rimozione.
Sostituire tempestivamente le punte di trapano danneggiate, i gambi usurati e le aste deformate.
Registrare i modelli di guasto anomali e rivedere le condizioni di perforazione.
Conclusione
La rottura della punta trasversale è raramente causata da un singolo fattore. L'espansione della gonna, la frattura da fatica del corpo, la perdita dell'inserto e la rottura del carburo possono derivare da una combinazione di limitazioni di progettazione, proprietà del materiale, variazioni di produzione e utilizzo scorretto.
Per le imprese di perforazione, la strategia più efficace consiste nello scegliere una punta a croce di buona qualità, adattarla alle condizioni di perforazione e utilizzarla con corrette procedure di lavaggio e manutenzione. Questo approccio può migliorare la uniformità della penetrazione, ridurre i tempi di inattività imprevisti e diminuire il costo totale per metro perforato.



